

Kırışıklıklar Ayıklamadan Önce Kaplama Kurutucu Hava Akışı Kontrolleriyle Başlar
Çekirdek kaplamada ortaya çıkan kırışıklıklar ve dalgalanmalar tam ayıklama hattının önünde genellikle kaplama kurutma işleminin nemi levha boyunca eşit şekilde uzaklaştırmadığının bir işaretidir. Günlük operasyonlarda nedeni izole etmenin en hızlı yolu, kaplama kurutucusunun içinde sıcak hava dağılımı ile başlamaktır—çünkü tek başına sabit sıcaklık ayarları, çalışma genişliğindeki her kat ve her konumda eşit kurutma koşullarını garanti etmez.

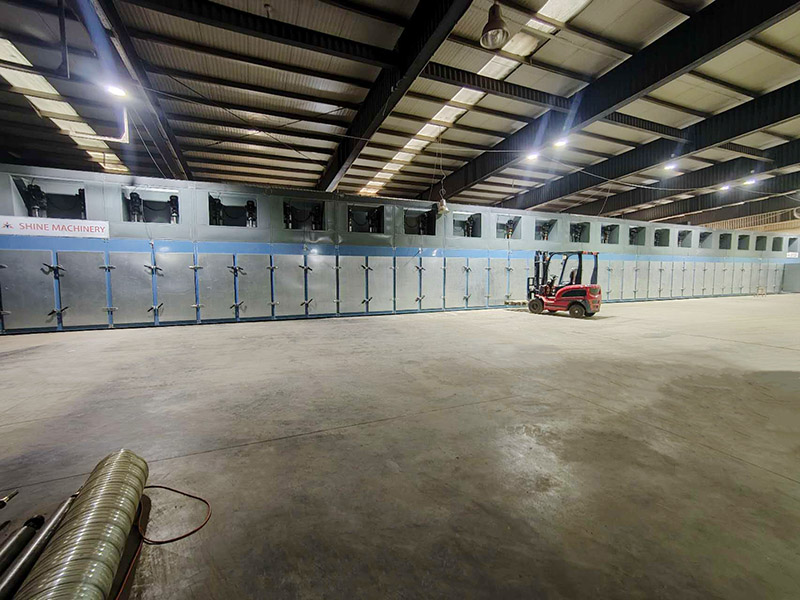
Sıcak hava dağılımı neden ilk kontrol edilmesi gereken şeydir
Makaralı tip bir kaplama kurutucusunda kurutma sonucu, levhalar kurutma bölümünden geçerken ısıtılmış havanın kaplama yüzeyine ne kadar tutarlı ulaştığına bağlıdır. Hava dağıtımı düzensiz olduğunda, bir levhanın farklı bölgeleri farklı kurutma yoğunluğu yaşayabilir—kontrol paneli doğru sıcaklığı gösterse bile. Bu fark daha sonra kırışıklıklar, dalgalanmalar ve tutarsız kuru kaplama görünümükurutma makinesi çıkışında veya ayıklamadan önce elleçleme sırasında.
Shine Machinery’nin sıcak hava kurutma konsepti şunları vurgular: ısı eşanjörleri aracılığıyla kaplama yüzeyine üflenen sıcak hava ve şunları öne çıkarır: üniform ısı dağılımı kademeli ısı transfer tasarımı kullanarak. Pratik anlamda bu, alıcıların ve operatörlerin iki kontrolü ayırması gerektiği anlamına gelir:
Sıcaklık kararlılığı (sistemin ayarlandığı değer)
Hava akışı tutarlılığı (kaplamanın her bir bölgesinin gerçekte aldığı değer)
Kırışıklıklar ayıklamadan önce ortaya çıktığında, hava akışı tutarlılığı genellikle daha hızlı bir teşhis başlangıç noktasıdır çünkü çalışma genişliği boyunca ve katlar arasında kurutma tekdüzeliğini doğrudan etkiler.
Kaplama kurutma işlemi sırasında bir kaplama kurutucusunun ne yaptığı

Kurutma için tipik bir ahşap kaplama makinesi sürekli bir yol etrafında düzenlenmiştir: kaplama bir girişten girer, bir kurutma/ısıtma bölgesinden, ardından bir soğutma bölgesinden geçer ve çıkışta çıkar. Shine Machinery bu yapıyı rulo kaplama kurutma ekipmanı için doğrudan şöyle tanımlar: giriş, kurutma alanı, soğutma alanı, çıkış gerektirdiği belirtilmektedir.
Üretimde operatörün amacı yalnızca kaplamayı “kurutmak” değil, şu özelliklere sahip kuru kaplama üretmektir:
nem bakımından tutarlı
sonraki adımlar için görsel olarak yeterince homojen
istifleme sırasında hasarı azaltacak kadar esnek (Kaplama Sıcak Pres Kurutma Makinesi için vurgulanan kilit nokta)
Kurutma koşulları kaplama kalınlığı ve taşıma hızıyla etkileşime girdiğinden, istikrarlı bir kaplama kurutma süreci genellikle tekrarlanabilir hava akışı ile kontrollü sıcaklık ve konveyör hızı üzerine kurulur.
Ayıklamadan önce kırışıklıklar ve dalgalanmalar için sorun giderme kontrol listesi
Aşağıdaki kontrol listesi, süreç yeniden tasarımı gerektirmeden, sıcak hava sistemi ve taşıma sistemi çevresinde gözlemlenebilir ve ayarlanabilir olanlara odaklanmaya devam eder.
1) Sıcak hava sisteminden başlayın
Eğer çekirdek kaplama, çekirdek kurutucusundan yüzey deformasyonuyla çıkıyorsa, sıcak hava dağıtımını doğrudan belirleyen bileşenlerle başlayın:
Sıcak hava üfleyicileri: beklendiği gibi çalıştıklarını ve hava akışının kurutma bölümü boyunca tutarlı göründüğünü doğrulayın.
Hava giriş fanları: giriş çalışmasının kararlı olduğunu ve sisteme besleme yaptığını doğrulayın.
Hava akış yolları: erişilebilir kanalları ve dağıtım alanlarını belirgin dengesizlik göstergeleri açısından görsel olarak inceleyin.
Bu, Shine Machinery’nin konfigürasyonlarında kilit hava hareket ettirici bileşenleri nasıl belirttiğiyle örtüşür (örneğin, GTH30-52, 48 sıcak hava üfleyici ve iki hava giriş fanı listeler).
2) Çalışma sıcaklığını ve taşıma hızını doğrulayın
Hava akışı kontrollerinden sonra, seçilen koşulların işlenen malzemeyle eşleşip eşleşmediğini doğrulayın.
Shine Machinery’nin GTH30-52 kaplama sıcak pres kurutucusu konfigürasyonu için yayımlanan çalışma aralıkları şunları içerir:
kurutma sıcaklığı: 140–200°C (ayarlanabilir)
sıcaklık kontrol hassasiyeti: ±5°C
kaplama taşıma hızı: 5–22 m/dak
Sorun giderme sırasında pratik bir kural, her seferinde yalnızca bir değişkeni değiştirmek (sıcaklık veya hız), ardından kaplama düzlüğü ve tutarlılığındaki değişimi gözden geçirmektir. Bu, aynı anda birden fazla nedeni kovalamaktan kaçınmaya yardımcı olur.
3) Tabakaları yalnızca ortalamalara göre değil, konuma göre de karşılaştırın
Çalışma genişliğinin aynı bölgesinde veya belirli bir kat üzerinde tekrarlayan kırışıklıklar, kurutma koşullarındaki yerel farklılıklara işaret eder. Yalnızca “ortalama” sonuçları kontrol etmek yerine şunları karşılaştırın:
genişlik boyunca farklı konumlardan alınan kaplama
farklı katlardan alınan kaplama
aynı üretim partisindeki ince ve daha kalın tabakalar
Bu, görünür kusurları sıcak hava dağılım desenleriyle ilişkilendirmenin basit ve atölye düzeyinde bir yoludur.
Alıcıların bir çekirdek kurutucu için sıklıkla karşılaştırdığı ekipman parametreleri
Kontrplak operasyonları için bir kaplama kurutucusu belirlerken, satın alma ekipleri genellikle çalışma genişliğini, katları, ısıtma uzunluğunu, soğutma uzunluğunu ve desteklenen kaplama kalınlığı aralığını karşılaştırır. Shine Machinery bu karar noktalarını birkaç modelde açıkça yayımlar.
Örnek: Kaplama Sıcak Pres Kurutma Makinesi GTH30-52
GTH30-52 konfigürasyonu, kontrplak üretimi ile dilimlenmiş veya soyulmuş kaplamanın kurutulması için uygun olarak tanımlanmış olup yayımlanan özellikler şunları içerir:
| Parametre | GTH30-52 |
|---|---|
| Çalışma genişliği | 3,0 m |
| Deck | 4 |
| Isıtma alanı uzunluğu | 48 m |
| Soğutma alanı uzunluğu | 4 m |
| Kaplama kalınlığı ve boyutu | 0,8–8 mm |
| Kurutma sıcaklığı | 140–200°C ayarlanabilir |
| Sıcaklık kontrol hassasiyeti | ±5°C |
| Kaplama taşıma hızı | 5–22 m/dak |
| Kaplama su nemi hedefi | Taze kaplamadan yaklaşık %8–10'a |
| Kurutma kapasitesi | 7–8 m³/sa |
| Gerçek elektrik tüketimi | Saatte yaklaşık 200 kWh |
Yayımlanmış üç konfigürasyonun karşılaştırılması
Kapasiteyi üretim hedefleriyle uyumlu hale getirmek için Shine Machinery, aynı 3,0 m çalışma genişliğine ve aynı 0,8–8 mm kalınlık aralığına sahip birden fazla konfigürasyon da sunmaktadır:
GTH30-32 (2 katlı):ısıtma alanı uzunluğu 28 m, soğutma alanı uzunluğu 4 m, taze kaplama yaklaşık %10'a kadar, kurutma kapasitesi 40–45 m³/24sa.
GTH30-36 (4 katlı):ısıtma alanı uzunluğu 32 m, soğutma alanı uzunluğu 4 m, taze kaplama yaklaşık %8–10'a kadar, kurutma kapasitesi 110 m³/gün.
GTH30-52 (4 katlı):ısıtma alanı uzunluğu 48 m, soğutma alanı uzunluğu 4 m, taze kaplama yaklaşık %8–10'a kadar, kurutma kapasitesi 7–8 m³/sa.
Bu veriler, alıcılara bir ahşap kaplama makinesi konfigürasyonunu beklenen üretim hacmi ve alanla eşleştirmeleri için basit bir yol sunar.
Satın alma sırasında seçim ve destek hususları
Spesifikasyonların ötesinde, alıcılar genellikle bir kaplama kurutucusunun ne kadar hızlı kurulup entegre edilebileceğini de değerlendirir. Shine Machinery, kaplama kurutma makinesinin verimli kurulum için modüler tasarım, tipik kurulum süresi yaklaşık 40 gün (saha koşulları ve ölçek zaman çizelgesini değiştirebilir).
Model seçimi için yaygın bir başlangıç noktası, üreticinin ürün yelpazesi sayfasıdır; ardından güverte sayısı, ısıtma uzunluğu ve hedeflenen çıktıya göre daraltılır. Seçenekleri karşılaştıran okuyucular için Shine Machinery, birden fazla kurutucu kategorisini ve konfigürasyonunu şu adreste listeler:
Ürün yelpazesi
Ayıklama öncesi kırışıklıklar ve dalgalanmalar süregelen bir operasyonel sorun ise, model seçimi; hava akışı denetim rutinlerini ve kaplama kurutma süreci için tekrarlanabilir çalışma ayarlarını içeren bir devreye alma planıyla birlikte ele alınmalıdır.
Shine Machinery modellerinin tipik bir alıcı kısa listesindeki yeri
Bir Çin kaplama kurutucusu üreticisi veya Çin kaplama kurutucusu tedarikçisi arayan satın alma ekipleri için Shine Machinery, ekipmanını şu unsurlar etrafında konumlandırır:
makaralı sürekli kurutma yapısı (giriş, kurutma alanı, soğutma alanı, çıkış)
ısı eşanjörleri aracılığıyla sağlanan sıcak hava kurutma
otomatik sıcaklık kontrolü ve hız düzenlemesi (birden fazla model spesifikasyonunda listelenmiştir)
kapasite ihtiyaçları için özelleştirilebilir çalışma genişliği ve uzunluk seçenekleri (ürün genel bakış materyallerinde açıklandığı gibi)
Doğrudan spesifikasyon incelemesi için ilgili ürün sayfaları şunları içerir:
Sıcak Hava Kaplama Kurutucusu
Kaplama Sıcak Pres Kurutucusu
Biyokütle Kurutma Makinesi
rulolu kaplama kurutucusu
Doğrudan sorularınız için iletişim sayfası:
İletişim
SSS
Neden ayıklamadan hemen önce kırışıklıklar ve dalgalanmalar görünür?
Çıkışta veya ayıklamadan hemen önce görülen kırışıklıklar ve dalgalanmalar genellikle eşit olmayan kurumanın bir işareti olarak değerlendirilir. Operasyonel olarak, ilk inceleme önceliği kaplama kurutucusu içindeki sıcak hava dağılımıdır, ardından sıcaklık ve taşıma hızı gelir.
Shine Machinery kurutucu konfigürasyonları için yayımlanan çalışma sıcaklığı aralığı nedir?
GTH30-52 ve GTH30-36 spesifikasyonları için yayımlanan ayarlanabilir kurutma sıcaklığı aralığı şudur: 140–200°C sahip olduğu, ±5°C sıcaklık kontrol hassasiyeti.
Listelenen konfigürasyonlarda hangi kaplama kalınlığı aralığı desteklenmektedir?
GTH30-32, GTH30-36 ve GTH30-52 özellikleri, desteklenen kaplama kalınlığı aralığını şu şekilde listeler: 0,8–8 mm gerektirdiği belirtilmektedir.
Kuru kaplama için belirtilen nihai nem hedefi nedir?
GTH30-36 ve GTH30-52 özellikleri, taze kaplamanın yaklaşık 8–10% neme kadar kurutulabileceğini belirtir; GTH30-32 özelliği ise taze kaplamanın yaklaşık 10% gerektirdiği belirtilmektedir.
Kurulum genellikle ne kadar sürer?
Shine Machinery, kaplama kurutma makinesinin verimli kurulum için modüler bir tasarıma sahip olduğunu ve saha koşullarına, ekipman ölçeğine ve müşteri gereksinimlerine bağlı olarak tipik kurulum süresinin yaklaşık 40 gün olduğunu belirtir.




