
Karma Kalınlıktaki Kaplama Hatlarında Nem Oranını Neden Hız Ayarları Belirler
Kaplamaların kurutulması 0,8 mm ile 8 mm arası tek bir hatta nadiren yalnızca sıcaklık değişiklikleriyle çözülür. Gerçekte kontrplak kaplama kurutma, kalınlık değişimleri ve gelen nem değişimleri sıklıkla birlikte meydana gelir—bu nedenle bir parti için işe yarayan ayar, sonraki partiyi çok ıslak, çok kuru veya dengesiz bırakabilir. Bu yüzden birçok fabrika besleme (iletim) hızını temel bir kontrol noktası olarak ele alır: hız, levhanın ısıtma alanı içinde ne kadar süre kaldığını belirler ve bu “ısıda kalma süresi” uzaklaştırılması gereken nemle uyumlu kalmalıdır.
Pratik satın alma açısından, bir kaplama kurutma makinesi yalnızca bir ısıtma kutusu olarak değil, bir süreç kontrol aracı olarak değerlendirilmelidir. Alıcılar genellikle birlikte çalışan üç yeteneği arar:

Frekans dönüşümlü hız düzenlemesi besleme hızını kaplama kalınlığı ve nem içeriğine göre ayarlamak için.
Otomatik sıcaklık kontrolükararlı düzenleme ile.
Üniform sıcak hava dağılımı sağlam bir ısı değişim yapısı tarafından desteklenir.
Kaplama Kurutma Sistemi Sürekli Bir Hatta Nasıl Çalışır
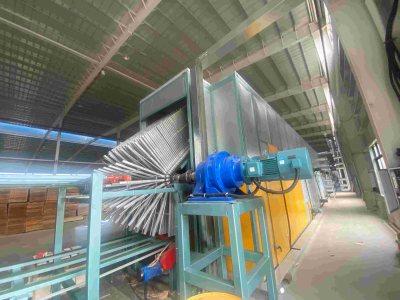
Üretime hazır bir Kaplama Kurutma Sistemi genellikle işlevsel bölgelerden oluşan sürekli bir hat olarak düzenlenir. Shine Machinery’nin silindirli kurutucu konfigürasyonlarına ilişkin açıklamalarında makine, sıcak hava sirkülasyonu ve bir ısı değişim yapısıyla desteklenen bir tahrik odası, kurutma odası, ve soğutma odası, kombinasyonu olarak sunulur.
Operatörler için bu önemlidir çünkü kontrol eylemleri genellikle bu bölgelere karşılık gelir:
Besleme ve taşıma kararlılığı, kaplamaların sorunsuz girip girmediğini ve uygun şekilde desteklenip desteklenmediğini belirler.
Kurutma (ısıtma) bölümü, ana nem giderimini belirler.
Soğutma bölümü, kaplamanın boşaltma ve sonraki işlemlerden önce stabilize olmasına yardımcı olur.
Aynı hattın 0,8–8 mm aralığını işlemesi gerektiğinde, en tekrarlanabilir sonuçlar genellikle sıcaklık ve hızın koordinasyonundan elde edilir—çünkü bu iki değişken, levhanın hareketi boyunca maruz kaldığı kurutma yoğunluğunu tanımlar.
Kontrplak Kaplama Kurutmada Hız Neden Nemi Takip Etmelidir
Shine Machinery’nin valsli kurutucu açıklamalarında, temel çalışma fikri açıkça belirtilir: kurutucu değişken frekanslı hız düzenlemesi kullanır ve besleme hızı, ideal kurutma etkisini elde etmek için kaplama kalınlığına ve nem içeriğine göre ayarlanabilir. Bu ifade, karışık kalınlıkta üretim için pratik temeldir.
Sıcaklık önemini korur, ancak tek başına sıcaklık, kaplamanın ısıtma bölgesindeki kalış süresini değiştirmez. Nem daha yüksek olduğunda, levha genellikle daha fazla kurutma “işi” gerektirir ve sürekli bir valsli hatta bu işi artırmanın doğrudan bir yolu, hattı yavaşlatmak ve levhanın daha uzun süre maruz kalmasını sağlamaktır.
Alıcı açısından bu, bir Düşük Maliyetli Kaplama Kurutucusu veya maliyet-performans odaklı konumlandırılan herhangi bir kurutucunun yine de kontrol edilebilirlik açısından değerlendirilmesi gerektiği anlamına gelir. Kaplama koşulları saatten saate değişirken hattın sabit hızda çalışması gerekiyorsa, düşük satın alma fiyatı nadiren işe yarar.
0,8–8 mm İşleme için Pratik Bir Örnek Spesifikasyonu
Shine Machinery, GTH30-36 sıcak hava kaplama kurutucusu için taze kaplamanın yaklaşık 10% neme kadar kurutulmasını hedefleyen bir konfigürasyon yayımlar; sıcaklık ve taşıma hızı ayarlanabilir. Bu, genellikle alıcıların hat planlaması için başlangıç noktası olarak kullandığı yayımlanmış aralık türüdür.
Örnek bir ürün sayfası, 0,8–8 mm için rulolu kaplama kurutucusunu belirten Düşük Maliyetli Kaplama Kurutma Makinesi ilanıdır.
| Kalem | Yayımlanan değer |
|---|---|
| Model No | GTH30-36 |
| Çalışma genişliği | 3 m |
| Deck | 2 |
| Rulo malzemesi | Q235B, φ89 çelik boru |
| Isıtma alanı uzunluğu | 32 m |
| Soğutma alanı uzunluğu | 4 m |
| Kaplama kalınlığı | 0,8–8 mm |
| Kaplama su nemi | Taze kaplamayı yaklaşık %10'a kadar |
| Kurutma sıcaklığı | 140–200°C ayarlanabilir |
| Sıcaklık kontrol hassasiyeti | ±5°C |
| Kaplama taşıma hızı | 5–22 m/dak |
| Kurutma kapasitesi | 50–60 m³/24sa |
| Toplam güç | 92 kW |
| Gerçek elektrik tüketimi | Saatte yaklaşık 65 kWh |
| Kaplanan alan | 42 m × 9 m × 3 m |
Satın alma ekipleri için böyle bir tablonun değeri “bir ayarı kopyalamak” değil, şunu doğrulamaktır: kaplama kurutma makinesikarışık kalınlık üretimi için yeterince geniş bir çalışma penceresi sunar—özellikle hız aralığı ve sıcaklık aralığı.
Nem Stabilitesi ve Düzlüğü Destekleyen Özellikler
Shine Machinery, kalite tutarlılığıyla yakından bağlantılı birkaç valsli kurutucu tasarım noktasını şöyle açıklıyor:Kaplama Kurutma:
Isı değişimi ve sıcak hava dağıtımı:iyi geliştirilmiş bir ısı değişim sistemi, enerji kullanımını iyileştirmek ve gereksiz enerji israfını azaltmak üzere konumlandırılmıştır.
Otomatik sıcaklık kontrolü ve hız düzenlemesi olan kontrol kabini:son nem içeriğini doğru şekilde kontrol edebilen, basit çalıştırılan ve düşük arıza oranına sahip bir sistem olarak tanımlanmaktadır.
Kurutma sonucu hedefleri:ürün açıklamaları, kurutma sonrası kaplamanın pürüzsüz olduğunu, çatlak, kırışıklık veya uç dalgalanması bulunmadığını, büzülme ve sertleşmenin minimumda tutulduğunu ve çökme ile petek oluşumunun önlendiğini vurgulamaktadır.
Karışık kalınlıkta bir hatta bu noktalar doğrudan hız kararlarına bağlanır: tekdüze hava ve kararlı kontrol, bir hız değişikliğinin bir kusuru “düzeltirken” başka bir kusur yaratma olasılığını azaltır.

Hız ve nem uyumsuz olduğunda yaygın kusurlar
Rulo kurutucu ürün açıklamalarında, birkaç kusur tekrar tekrar düzensiz veya uygun olmayan kurutmaya bağlanır: çatlaklar, kırışıklıklar, uç dalgalanmaları, ve yapıştırmaya hazır olmayı zayıflatan tutarsız nem.
Bu kusur sinyallerini bir üretim hattında kullanmanın pratik bir yolu, onları uyumsuzluk göstergeleri olarak ele almaktır:
Levhalar kırışıklıklar veya uç dalgalanmaları gibi yüzey sorunları gösteriyorsa, birçok fabrika hava akışı tekdüzeliğini gözden geçirir ve ardından besleme hızının mevcut neme ve kalınlığa uygun olup olmadığını doğrular.
Çatlama veya aşırı kuruma belirtileri ortaya çıkarsa, operatörler genellikle hız ve sıcaklığın mevcut kaplama durumu için çok agresif olup olmadığını yeniden değerlendirir.
Nem tutarlılığı partiler arasında istikrarsız olduğunda, hız ve sıcaklığı birlikte düzenleme yeteneği bir satın alma önceliği haline gelir—özellikle birden fazla kaplama spesifikasyonuna hizmet veren bir Kaplama Kurutma Sistemitesiste.
Alıcılar için temel soru, kusurların oluşup oluşamayacağı değil, kurutucunun bunları verimden ödün vermeden düzeltmek için gereken kontrol edilebilirliği sağlayıp sağlamadığıdır.
Kalın Çekirdek Kaplama için Rulo Kurutucu veya Dikey Kaplama Kurutucusu
Her tesis kapasite ve alan kısıtlamalarını aynı şekilde çözmez. Rulo kurutucuların yanı sıra Shine Machinery, çekirdek kaplamalar ve ayak izi ile maliyet yapısının önemli olduğu kurulumlar için konumlandırılmış dikey çekirdek kaplama kurutucu seçeneklerini yayınlar.
Bir referans konfigürasyon, FBH30-13 modeli için Dikey Kaplama Kurutucusulistelemedir.
Shine Machinery dikey yaklaşımı zincir sirkülasyonukaplama veya bitmiş levhaların sirkülasyonlu kurutma için kurutma odasına getirilmesi. Dikey kontrplak yöntemi, kaplama yükleme kapasitesini şu kadar artırdığı belirtilmektedir: %30–80diğer kurutucularla karşılaştırıldığında ve ekipmanın kapladığı alan şu şekilde tanımlanmaktadır: sadece üçte ikivalsil kurutucunun. Dikey kurutucunun kurutma maliyeti şu şekilde tanımlanır: 8 $/m³'ten az gerektirdiği belirtilmektedir.
Bu, bir alıcının önceliği kalın çekirdek kaplama işleme ve kompakt bir düzen olduğunda dikey bir seçeneği özellikle alakalı kılar—farklı kurutucu tiplerinin farklı düzlük beklentilerine ve hat entegrasyon ihtiyaçlarına uyduğunu kabul etmek kaydıyla.
Karışık Kalınlıkta Hat için Alıcı Kontrol Listesi
Bir " kaynak yaparkenkaplama kurutma makinesi 0,8–8 mm için kontrplak kaplama kurutmabir satın alma kontrol listesi basit ve son derece işlevsel kalabilir:
Yayımlanan kaplama kalınlığı aralığının hat gereksinimine uyduğunu doğrulayın, örneğin 0,8–8 mm.
Kurutucunun frekans dönüşümlü hız düzenlemesi sunduğunu kontrol edin, böylece hız kalınlık ve neme göre ayarlanabilir.
Otomatik sıcaklık kontrolünün dahil olduğunu doğrulayın ve mevcut olduğunda yayımlanmış kontrol doğruluğunu inceleyin.
Kurutucunun tesis yerleşimine uyduğundan emin olmak için ısıtma ve soğutma bölgesi uzunluklarını, çalışma genişliğini ve kapladığı alanı inceleyin.
Ürün sayfasında listelenen güç, elektrik tüketimi ve ısı kaynağı seçenekleri dahil olmak üzere enerji ve çalıştırma faktörlerini karşılaştırın.
Shine Machinery tarafından tanımlanan sıcak hava konfigürasyonları ve nem giderme seçeneği hakkında ürün düzeyinde ayrıntılar için alıcılar genellikle Sıcak Hava Kaplama Kurutucusu sayfasını rulo kurutucu model sayfasıyla birlikte inceler.
SSS
Tek bir Kaplama Kurutma Sistemi tek bir hatta 0,8–8 mm üretimi kapsayabilir mi?
Shine Machinery, 0,8–8 mm kaplama kalınlığı için belirtilen GTH30-36 gibi rulo kurutucu konfigürasyonlarını ayarlanabilir sıcaklık ve taşıma hızıyla yayımlar.
GTH30-36 kaplama kurutma makinesi için listelenen taşıma hızı aralığı nedir?
Yayımlanan kaplama taşıma hızı aralığı 5–22 m/dak gerektirdiği belirtilmektedir.
GTH30-36'da kontrplak kaplama kurutma için hangi sıcaklık aralığı belirtilmiştir?
Yayımlanan kurutma sıcaklığı aralığı 140–200°C ayarlanabilir, belirtilen sıcaklık kontrol hassasiyeti ise ±5°C gerektirdiği belirtilmektedir.
Shine Machinery’nin GTH30-36 özelliklerinde hangi çıkış nem seviyesine atıfta bulunulmaktadır?
GTH30-36 özellikleri taze kaplamadan yaklaşık %10’a nem içeriğini listeler.
Satın alma sürecinde Dikey Kaplama Kurutucusu ne zaman değerlendirilir?
Shine Machinery, dikey çekirdek kaplama kurutucusunu çekirdek kaplamalar, kompakt alan planlaması ve düşük kurutma maliyeti hususları için konumlandırmaktadır. Dikey kontrplak yönteminin yükleme kapasitesini %30–80 oranında artırdığı ve kapladığı alanın bir rulolu kurutucunun yaklaşık üçte ikisi kadar olduğu belirtilmektedir.
Alıcılar Düşük Maliyetli Kaplama Kurutucusu için resmi ürün özelliklerini nerede inceleyebilir?
Resmi özellikler ve yapılandırma ayrıntıları, ilgili ürün sayfalarında www.veneersdryer.com adresinde yayımlanmaktadır.