
Tutkallamadan Önce Dalgalanmayı Gidermek Genellikle Kaplama Kurutucusunun İçinde Başlar
Ortaya çıkan dalgalanmayı sonlandırın önceyapıştırma, yukarı akışa bakmak için güçlü bir işarettir. Birçok kontrplak kaplama kurutma hattında, kaplama kurutucudan çıktığında dalgalanma ve kabarma görülür: düzensiz nem içeriği veya tutarsız kurutma koşulları—herhangi bir yapıştırıcı tabakaya temas etmeden çok önce.
Kaplama kurutma makinesini karşılaştıran alıcılar için soruyu şu şekilde çerçevelemek faydalı olur:Veneer Kurutma Sisteminiz, hedeflediğiniz üretim hızında tekdüze nem ve istikrarlı düzlük sağlıyor mu?Bu, güvenilir katmanlama ve yapıştırma için pratik temeldir.

Yapıştırmadan önce uç dalgalanmasının genellikle ne anlama geldiği
Uç dalgalanması, kaplama uçlarının yakınında görülen dalga veya deformasyondur; bombe ise levha genelinde düzlük kaybının daha geniş bir biçimidir. Kontrplak kaplaması kurutulduktan hemen sonra bu kusurlardan biri mevcutsa, satın alma ekipleri tipik olarak birbiriyle bağlantılı üç sonucu inceler:
Nem tekdüzeliği: kurutma sonrası kaplama, tekdüze bir nem içeriğine sahip olmalıdır.
Kaplama düzlüğü: kaplama, kabarma veya uç dalgalanması olmaksızın düz olmalıdır.
Yüzey hazırlığı: kaplama, yapıştırma için iyi durumda olmalıdır.
Ekipman değerlendirmesi açısından bu sonuçlar “olsa iyi olur” türünden değildir. Bunlar, alt akıştaki istikrarlı işlemlerin—istifleme, dizme, tutkal sürme ve presleme—doğrudan girdileridir. Dalgalanma zaten mevcutsa, yalnızca yapıştırıcı ayarlarını değiştirmek kök nedeni gidermeye büyük olasılıkla yetmez.
Rulo tipi kaplama kurutma makinesi, tekdüzeliği iyileştirmek için nasıl konumlandırılır
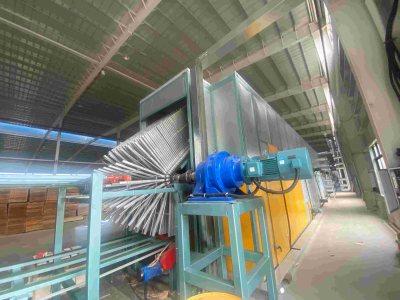
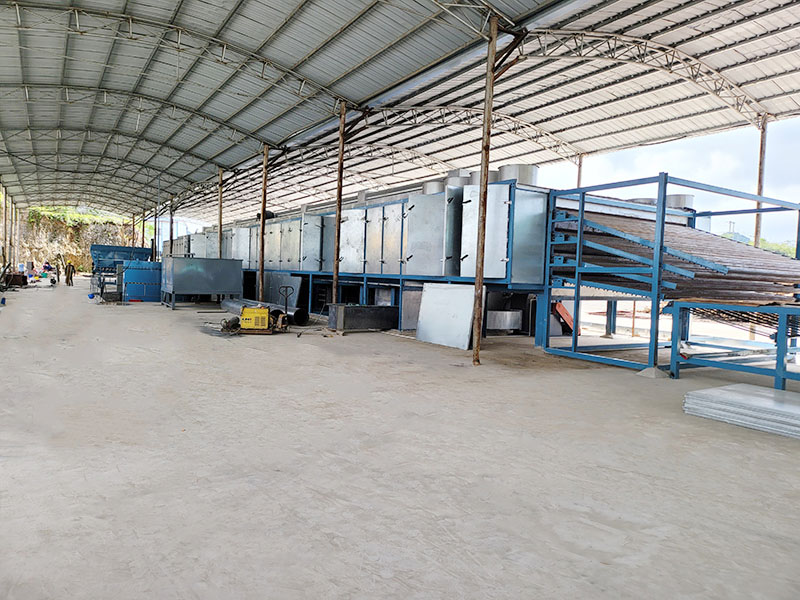
Rulo tipi bir kaplama kurutma makinesi, kaplamayı bir ısıtma bölümünden ve ardından bir soğutma bölümünden tutarlı biçimde nasıl taşıdığı açısından yaygın olarak değerlendirilir. Shine Machinery’nin rulo çekirdek kaplama kurutma makinesi tanımında hedef açıktır: kurutma sonrası kaplama tekdüze nem içeriği, bükülme veya uç dalgalanması olmadan düz ve yapıştırma için iyi durumda gerektirdiği belirtilmektedir.
Tedarik görüşmelerinde bu kombinasyon önemlidir çünkü homojen nem içeriği tabaka-tabaka değişkenliğini azaltırken, kontrollü taşıma ve hava akışı kaplama düzlüğünün korunmasına yardımcı olur. Yapıştırma öncesi uç dalgalanmasıyla uğraşan tesisler için satın alma sorusu, seçilen silindir konfigürasyonunun ve kontrollerin kaplama kalınlığı aralığına ve günlük üretim ritmine uyup uymadığıdır.
İlgili bir referans noktası, düşük kurutma maliyetli çalışmayı ve kaplamayı bükülme veya uç dalgalanması olmadan düz tutma amacını, yapıştırmaya uygun yüzeylerle birlikte vurgulayan Shine’ın Silindir Çekirdek Kaplama Kurutma Makinesi sayfasıdır.

Kurutucu performansı tek başına değil, çalışma hızında değerlendirildiğinden, alıcılar genellikle taşıma stabilitesini, sıcaklık kontrolünü ve makinenin partiler arasında tekrarlanabilir bir nem profilini ne kadar iyi koruduğunu karşılaştırır. Ön yapıştırma dalgalanmasının zaten görünür olduğu durumlarda bu karşılaştırma özellikle pratik hale gelir: kurutucu gerçek üretim koşullarında tekdüze bir sonuç vermezse, dikkatli tutkal kontrolü ve presleme parametreleriyle bile alt süreç stabilitesine ulaşmak daha zordur.
Kaplama Kurutma Sistemi satın alma görüşmesi için örnek şartname
Somut parametrelerle kıyaslama yapmayı tercih eden alıcılar için Shine’ın Çekirdek Kaplama Kurutma Makinesi sayfası, GTH30-20. modeli için tam bir şartname seti sunar. Bu, bir fabrika çalışma genişliğini, kat sayısını, ısıtma uzunluğunu ve taşıma hızını kontrplak kaplama kurutma gereksinimine uyarlarken faydalıdır.
Modeli şurada bulabilirsiniz: Çekirdek Kaplama Kurutma Makinesi sayfasına bakın.
| Parametre | GTH30-20 Şartnamesi |
|---|---|
| Çalışma genişliği | 3,0 m |
| Deck | 4 |
| Kaplama kalınlığı ve boyutu | 0,6–8 mm |
| Isıtma alanı uzunluğu | 16 m |
| Soğutma alanı uzunluğu | 4m |
| Isıtma malzemesi ve sıcaklığı | Atık ahşap, 140–200°C ayarlanabilir |
| Sıcaklık kontrol hassasiyeti | ±5°C |
| Kaplama taşıma hızı | 5–22m/dk |
| Kaplama su nemi | Taze kaplamadan yaklaşık %8–10'a |
| Kurutma kapasitesi | 2,5 m³/sa |
| Toplam güç | 145,5 KW |
| Gerçek elektrik tüketimi | Saatte yaklaşık 100 kWh |
Bu tür bir tablo, satın alma ekiplerinin bir kaplama kurutma makinesini düzgünlük ve düzlüğü doğrudan etkileyen faktörler açısından karşılaştırmasına yardımcı olur: sıcaklık aralığı ve kontrol hassasiyeti, hız aralığı ile ısıtma ve soğutma bölümleri arasındaki denge.
Farklı düzlük öncelikleri için rulolu kurutucular ile Dikey Kaplama Kurutucusu seçenekleri
Her tesisin aynı alan kısıtlamaları veya düzlük gereksinimi yoktur. Shine’ın ürün bilgilerinde Dikey Kaplama Kurutucusu, kompakt bir ayak izine sahip daha düşük satın alma maliyetli bir seçenek olarak konumlandırılmıştır.
Shine’s Wood Dikey Kaplama Kurutma sayfası, ekipmanın kaplamaların üç boyutlu yüklenmesini kullandığını ve kapsayabileceğini belirtir sadece valsli kurutucu alanının üçte ikisiüniform hava akışı ve sabit sıcaklıkla, kaliteyi eşit tutmak için ters akımlı bir kurutma döngüsü kullanarak.
Pratik tedarik açısından:
Bir rulo kaplama kurutma makinesi genellikle kaplama düzlüğü (bükülme yok, uç dalgalanması yok) alt katman için temel bir gereklilik olduğunda değerlendirilir.
Bir Dikey Kaplama Kurutucusu genellikle kurulum alanı ve daha düşük kapsamlı kurutma maliyeti daha güçlü kısıtlar olduğunda ve uygulama esas olarak çekirdek plaka, kısmi yüzey ve alt plaka olduğunda değerlendirilir.
Dikey Kaplama Kurutucusu örnek parametreleri
Ahşap Dikey Kaplama Kurutma sayfası ayrıca bir örnek model FBH30-13 parametre seti sunar:
| Parametre | FBH30-13 |
|---|---|
| Nem içeriği (%) | 0–5% kuruluğa kadar kurutulmuş taze kaplama |
| Çıktı (m³/sa) | 2 |
| Makine boyutu (U×G×Y, m) | 13×3×4 |
| Toplam güç (KW) | 15 |
| Yakıt tüketimi (KG/S) | 200 |
Kaplama Kurutma Sistemi karşılaştıran alıcılar için bu parametreler, seçimin hattın hedef nem seviyesi, mevcut ayak izi ve işletme planıyla uyumlu hale getirilmesine yardımcı olur.
Yapıştırmadan önce dalgalanma ortaya çıktığında pratik bir teslim alma kontrol listesi
Yapıştırmadan önce uç dalgalanması görünür olduğunda, faydalı bir ilk adım kurutucu çıkışını bir kalite kapısı olarak ele almaktır. Amaç “nedeni tahmin etmek” değil, kontrplak kaplama kurutmanın tekdüze nem içeriği ve istikrarlı düzlük sağlayıp sağlamadığını doğrulamaktır.
Levhalar arasında nem tutarlılığını kontrol edin. Paketler arasında belirgin farklılık olup olmadığına bakın. Tekdüze nem içeriği, Shine’ın ürün açıklamalarında bir kalite sonucu olarak defalarca vurgulanmaktadır.
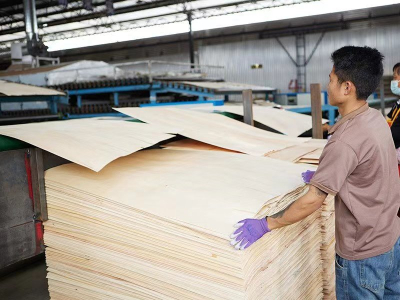
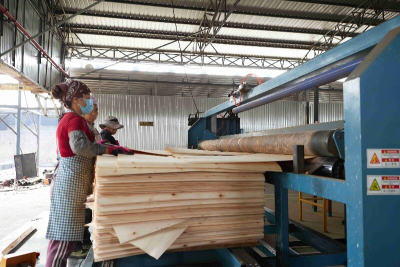
Kaplama uçlarını soğuduktan hemen sonra inceleyin. Uç dalgalanması genellikle levhalar soğudukça ve elleçlendikçe daha belirgin hale gelir.
Kaplama yüzeyinin yapıştırmaya uygun olduğunu doğrulayın. Shine, rulo kurutucu bilgilerinde kurutulmuş kaplamayı çatlaklardan arınmış ve yapıştırma için iyi durumda olarak tanımlar.
Kaplama kalınlığınızı makinenin çalışma aralığıyla eşleştirin. Örneğin, GTH30-20 0,6–8 mm belirtir.
Taşıma hızını ve kurutma sıcaklığını birleşik bir ayar olarak gözden geçirin.Shine’ın valsli kurutucu açıklamalarında, frekans dönüşümü ve otomatik kontrol, ideal bir kurutma etkisine ulaşmak için hız ve sıcaklığı ayarlamaya yönelik araçlar olarak sunulmaktadır.
Bu kontrol listesi kasıtlı olarak ekipman ve süreç odaklıdır. Kaplama, kaplama kurutma makinesinden düz ve homojen nem içeriğiyle çıkarsa, tutkal uygulamasını stabilize etmek daha kolay hale gelir.
Düşük maliyetli kurutmanın düzlük odaklı bir satın alma kararına nasıl uyduğu
Satın alma ekipleri sıklıkla Düşük Maliyetli Kaplama Kurutucusu arar, ancak maliyet karşılaştırmaları yalnızca gerekli kaplama kalitesi korunduğunda anlamlıdır. Shine’ın Düşük Maliyetli Kaplama Kurutma Makinesi sayfası, çalışma genişliği 3m, kaplama kalınlığı 0,8–8mm, ısıtma alanı uzunluğu 32m ve kurutma kapasitesi 50–60m³/gün, ve ısı kaynağı olarak bir biyokütle brülörü (diğer seçenekler mevcuttur) ile bir valsli kaplama kurutucusunu konumlandırmaktadır.
Yapıştırmadan önce uç dalgalanması sorununu gideren alıcılar için kilit nokta, “düşük maliyet”i nem tekdüzeliği ve düzlük gereksinimleriyle birlikte değerlendirmektir—çünkü yeniden kurutma, ıskarta veya dengesiz dizgi, enerji tasarrufunu hızla ortadan kaldırabilir.
Kaplama levha kurutma hatları için tedarik çıkarımı
Yapıştırmadan önceki uç dalgalanması en verimli şekilde başladığı yerde ele alınır: kaplama levha kurutmada. Tekdüze nem içeriği sağlayan ve kaplamayı burkulma veya uç dalgalanması olmadan düz tutan bir Kaplama Kurutma Sistemi, alt süreçteki düzeltme işlerini azaltır ve istikrarlı yapıştırmayı destekler.
Ekipman türlerini kısa listeye alan alıcılar için karşılaştırma genellikle bir rulolu kaplama kurutma makinesi (çoğunlukla düzlüğün temel ölçüt olduğu durumlarda tercih edilir) ile bir Dikey Kaplama Kurutucusu (çoğunlukla ayak izi ve düşük kapsamlı kurutma maliyetinin temel kısıtlar olduğu durumlarda tercih edilir) arasında yapılır. Her iki durumda da satın alma kararı, yayımlanmış makine parametrelerine ve amaçlanan kaplama uygulamasına dayandırıldığında daha güçlüdür.
Mevcut konfigürasyonları ve ilgili ekipman kategorilerini incelemek için Shine Machinery ürün listesini şu adreste ziyaret edin: Ürünler gerektirdiği belirtilmektedir.
SSS
Yapıştırmadan önce uç dalgalanması ortaya çıkarsa, önce tutkal reçetesi mi değiştirilmelidir?
Dalgalanma görünüyorsa önceYapıştırma işleminde, genellikle önce kontrplak kaplama kurutma sonuçlarını incelemek daha verimlidir—özellikle kurutucu çıkışındaki nem homojenliği ve düzlük.
Shine’ın rulo çekirdek kaplama kurutma makinesi için hangi sonuçlar vurgulanmaktadır?
Shine’ın rulo çekirdekli kaplama kurutma makinesi bilgileri, homojen nem içeriğini, kabarmasız veya uç dalgalanması olmadan düz kaplamayı ve yapıştırma için iyi durumda kaplama yüzeylerini vurgular.
Shine Core Kaplama Kurutma Makinesi için bir örnek spesifikasyon nedir?
Model GTH30-203,0 m çalışma genişliği, 4 kat, 0,6–8 mm kaplama kalınlığı aralığı, 140–200 °C ayarlanabilir sıcaklık, ±5 °C kontrol hassasiyeti ve 5–22 m/dk taşıma hızı ile listelenmiştir.
Dikey Kaplama Kurutucusu ne zaman yaygın olarak düşünülür?
Shine’ın dikey kurutma bilgileri, üç boyutlu yükleme kullanan kompakt bir ayak iziyle çekirdek plaka, kısmi yüzey ve alt plaka için konumlandırılmıştır.
Shine dikey kurutma ekipmanı için hangi ayak izi notu verilmiştir?
Shine’ın dikey kaplama kurutma bilgileri, ekipmanın yalnızca bir alanı kaplayabildiğini belirtir: valsli kurutucunun üçte ikisi kadar gerektirdiği belirtilmektedir.
Shine’ın Düşük Maliyetli Kaplama Kurutma Makinesi sayfasında neler listelenmiştir?
Bu sayfada 3 m çalışma genişliğine, 0,8–8 mm kaplama kalınlığına, 32 m ısıtma alanı uzunluğuna, 50–60 m³/gün kurutma kapasitesine ve biyokütle brülörü ısı kaynağına (diğer seçenekler mevcuttur) sahip bir silindirli kaplama kurutucusu tipi listelenmektedir.