
Kaplama Kurutma Makineniz Soğuk Çalıştığında Kırışıklıklar ve Çatlaklar Devam Eder
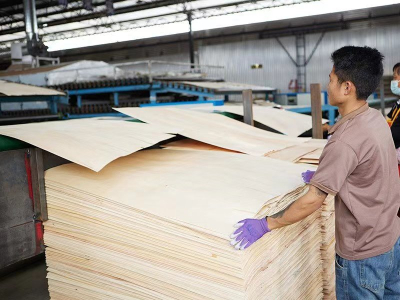
Kırışmalar (buruşma), çatlaklar (yarıklar) ve “ıslak-kuru” tutarsızlığı, konveyör hızını değiştirerek çözülmesi gereken sorunlar gibi görünebilir. Uygulamada hız genellikle dokunmanız gereken son koldur. Çoğu hatta kontrplak kaplama kurutma sürecinde tekrarlanan kusurlar, Kaplama Kurutma Sisteminin kurutma bölgeleri boyunca kararlı ısı ve dengeli hava hareketi sağlamadığının işaretidir.
Bu makale, üretim dostu pratik bir sıralamayı adım adım ele alıyor: önce ısıtma yolunu doğrulayın (kurulu olduğu yerlerde ısı değişim bölümü dahil), hava akışı kararlılığını teyit edin, ardından hızı küçük ve kontrollü adımlarla ayarlayın. Ayrıca, yayımlanmış makine özelliklerini kullanarak “ayarlanabilir aralık”ın günlük işletmede ne anlama geldiğini gösteriyor—özellikle de kaplama kurutma makinesibirden fazla kaplama kalınlığı boyunca.
Hız değişikliklerinin tekrarlayan kusurları neden nadiren çözdüğü
Konveyör hızı her şeyden önce tek bir şeyi kontrol eder: kaplamanın sıcak bölümde ne kadar süre kaldığını. Bu önemlidir—ancak yalnızca kurutucu öngörülebilir ısı ve sirkülasyon sağladıktan sonra.
Birçok fabrikada operatörler kırışıklık ve çatlaklara hattı yavaşlatarak tepki verir. Gerçek sorun düzensiz ısıtma veya dengesiz sirkülasyonsa, yavaşlatmak “yanlış” koşullarda maruz kalma süresini artırmaktan başka bir işe yaramaz. Sonuç, levhalar arasında daha fazla kurutma değişkenliği ve alt süreçlerde daha görünür kalite sorunları olabilir.
Daha güvenilir bir yaklaşım, hızı bir ince ayar aracı olarak ele almaktır. Kaplama Kurutma, sürekli tekrarlayan kusurlar için ilk hedef, kurutucu içindeki koşulları stabilize etmektir; böylece herhangi bir hız ayarı tutarlı ve yorumlanabilir bir sonuç üretir.
Hızı ayarlamadan önce ısıtma yolunu kontrol edin
İstikrarlı bir sıra, ekiplerin sorun gidermesini hızlandırır ve vardiya sırasında “deneme-yanılma” değişikliklerini azaltır.

Kurutma bölgesi yapısını ve temel çalışmayı onaylayın
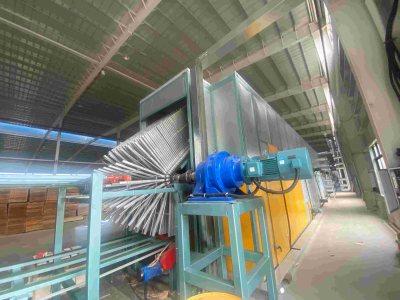
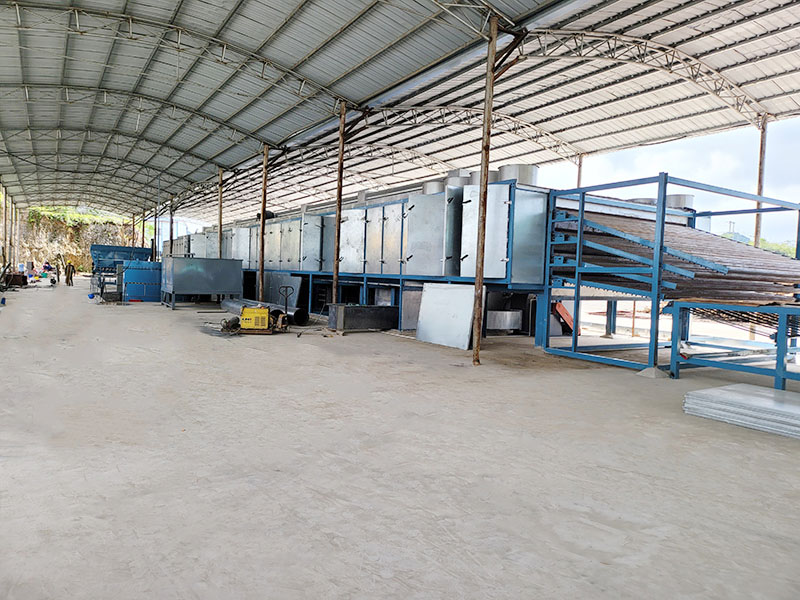
Dikey kaplama kurutma makinesi dört bölümden oluştuğu şekilde tanımlanmaktadır: Besleme bölgesi, Isıtma bölgesi, Soğutma bölgesi ve Boşaltma bölgesi. Bu yapı sürekli işlemeyi destekler ve sonuçlar sapma gösterdiğinde operatörlere net kontrol noktaları sağlar.
Kırışıklıklar ve çatlaklar tekrarlandığında kontrplak kaplama kurutma, hızı değiştirmeden önce her bölgenin normal çalıştığını doğrulayarak başlayın.
Makine yapısı açıklaması ve temel konumlandırma için Dikey Kaplama Kurutma Makinesi sayfasına bakın.
Isı kaynağının istikrarlı çalıştığını doğrulayın
Dikey tünel tipi çekirdek kaplama kurutma ekipmanının aşağıdakileri kullandığı şekilde tanımlanmaktadır: sıcak hava sobası ısı kaynağı olarak. Isı kaynağı çıkışı dalgalanırsa, geri kalanı Kaplama Kurutma Sistemi bunu yalnızca hız değişiklikleriyle “ortalama alamaz”.
Operasyonel açıdan bakıldığında, ısıtma dengesizliği genellikle şöyle görünür:
Kurutucuya benzer kaplama girmesine rağmen partiler arasında farklı sonuçlar
Herhangi bir hız değişikliği olmadan ortaya çıkıp kaybolan yerel kurutma farklılıkları
Brülör çalışmasını konveyör ayarlarından daha fazla izleyen kalite değişiklikleri
Kurulu olduğu yerde ısı değişim bölümünü dahil edin
Bazı konfigürasyonlar, destekleyici bir ısı kaynağı düzenlemesinin parçası olarak atık ısı yeniden ısıtma teknolojisi kullandığı şeklinde tanımlanmaktadır. Eğer kaplama kurutma makinesi hattınız bir ısı eşanjörü veya atık ısı yeniden ısıtma bölümü içeriyorsa, bunu hız değişikliklerinden önce kontrol edilmesi gereken ısıtma yolunun bir parçası olarak değerlendirin.
Pratik bakım rutinlerinde bu genellikle, ısı transfer yüzeylerinin kararlı ısıtmayı destekleyen bir durumda olduğunun ve hava yolunun kısıtlanmadığının doğrulanması anlamına gelir.
Hava akışını ve sıcaklık davranışını bir sistem olarak kontrol edin
Ahşap dikey kaplama kurutmanın tekdüze hava akışı ve sabit sıcaklık, ve benimsemek ters akımlı kurutma döngüsü hızlı kurutmayı ve tekdüze kaliteyi desteklemek için.
Kusurlar devam ettiğinde mantık basittir: hava akışı artık tekdüze değilse, hızdan bağımsız olarak tekdüze sonuçlar elde edemezsiniz. Konveyör hızını ayarlamadan önce, sirkülasyon fanlarının çalışma durumunu ve çalışma genişliği boyunca termal ortamın kararlılığını doğrulayın.
Güvenli ayarlamalara rehberlik etmek için yayımlanmış spesifikasyonları kullanın
Spesifikasyonlar, onları sabit “en iyi ayarlar” olarak değil, ayarlanabilir aralıklarolarak ele aldığınızda en faydalıdır. Modern bir kaplama kurutma makinesi cihaz, operatörlerin koşulları kaplama kalınlığına ve üretim hedeflerine uyarlayabilmesi için otomatik sıcaklık kontrolü ve hız düzenlemesi sunabilir.
Aşağıda, dört katlı bir çekirdek kaplama kurutma makinesi (model GTH30-20) için örnek bir spesifikasyon seti yer almaktadır; bu, alıcıların ve operatörlerin başvurabileceği çalışma aralığı türünü göstermektedir.
Kaplama kurutma makinesi için örnek spesifikasyon aralığı
| Kalem | Spesifikasyon (GTH30-20) |
|---|---|
| Çalışma genişliği | 3,0 m |
| Deck | 4 |
| Isıtma alanı uzunluğu | 16 m |
| Soğutma alanı uzunluğu | 4 m |
| Kaplama kalınlığı | 0,6–8 mm |
| Isıtma malzemesi ve sıcaklık | Atık ahşap, 140–200°C ayarlanabilir |
| Sıcaklık kontrol hassasiyeti | ±5°C |
| Kaplama taşıma hızı | 5–22 m/dak |
| Kurutma kapasitesi | 2,5 m³/sa |
| Kaplama su nemi | Taze kaplamadan yaklaşık %8–10'a |
Temel operasyonel çıkarım oldukça basittir: ısıtma davranışı kararlı değilse, kaliteyi “kovalamak” için hız aralığını kullanmak genellikle daha fazla değişkenlik yaratırÖnce ısıtmayı ve hava akışını stabilize edin, ardından hızı küçük adımlarla değiştirin ki ekip net bir neden-sonuç ilişkisi görebilsin.
Dikey, silindirli ve çok katlı düzenler farklı işletme öncelikleri oluşturur
Birçok satın alma ekibi önce yerleşimi değerlendirir, ardından yerleşimi kaplama türüne, zemin alanına ve personel modeline göre eşleştirir. Ana nokta, bir yerleşimin “en iyi” olması değil, her birinin Kaplama Kurutma Sistemifarklı kısıtlamalara vurgu yapar.
Kompakt kurulum ve çekirdek kaplama odaklı Dikey Kaplama Kurutucusu
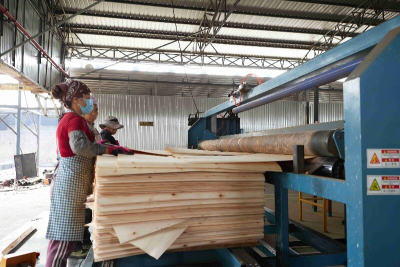
Dikey çekirdek kaplama kurutma ekipmanı, kullanıldığı şekilde tanımlanmaktadır: üç boyutlu yüklemekaplama ve kaplama alanı tamburlu kurutucunun yalnızca üçte ikisiAyrıca, daha düşük maliyetle çekirdek kaplama için tasarlandığı ve işçiler için düşük profesyonel gereksinimler olduğu ve vardiya başına 2 işçi gerektirdiği belirtilmektedir.
Ahşap dikey kaplama kurutmanın, ters akımlı bir kurutma döngüsüyle tekdüze hava akışına ve sabit sıcaklığa odaklandığı belirtilmektedir.
Bir Dikey Kaplama Kurutucusu ayak izini silindir hattıyla karşılaştıran alıcılar için belirtilen taban alanı oranı (yaklaşık üçte iki), özellikle kurulum düzeni toplam ısıtma uzunluğunu sınırladığında belirleyici bir planlama girdisi olabilir.
Tutarlı nem ve düzlük hedefleri için silindir çekirdek kaplama kurutma makinesi
Bir rulo çekirdek kaplama kurutma makinesinin, kaplamayı tekdüze nem içeriği ile ürettiği ve bunun bükülme veya uç dalgalanması olmadan düz olduğu belirtilmektedir. Ayrıca kaplamayı çatlaksız ve yapıştırma için iyi durumda bıraktığı belirtilmektedir.
Bu tip rulo Kaplama Kurutma Sistemi ayrıca otomatik bir kontrol sistemiyle donatıldığı ve frekans dönüşümü iletim hızını ve sıcaklığı otomatik olarak ayarlamak için.
Amacınız kırışıklıkları (burkulma) ve çatlakları (yarılma) azaltmaksa Kaplama Kurutma, sıcaklık kontrolü ile frekans dönüştürücülü hız kontrolünün kombinasyonu yine aynı disiplin içinde kullanılmalıdır: önce ısıtma davranışını stabilize edin, ardından konveyör hızını ince ayarlayın.
Bütçe odaklı rulolu kurutma hatları için Düşük Maliyetli Kaplama Kurutucusu
Düşük Maliyetli Kaplama Kurutucusu, rulolu kaplama kurutucusu olarak tanımlanır ve 3 m çalışma genişliği, kaplama kalınlığı aralığı 0,8–8 mmve bir 32 m ısıtma alanı uzunluğu. Ayrıca 50–60 m³/gün kurutma kapasitesiyle listelenmiştir, bir biyokütle brülörü kullanır (diğer seçenekler de mevcuttur).
Satın alma açısından pratik soru, bir Düşük Maliyetli Kaplama Kurutucusunun fabrikanızın üretim hızına ve zemin alanı planına nasıl uyduğudur. Operasyon açısından kilit soru, kırışıklık ve çatlakları gidermek için hızı değiştirmeden önce ısıtma kararlılığının ve hava akışı dengesinin sabit kalıp kalmadığıdır.
İstikrara geri bağlanan maliyet ve kapasite sinyalleri
Düşük satın alma maliyeti otomatik olarak düşük işletme maliyeti anlamına gelmez. Dikey kurutucu konfigürasyonlarına ilişkin ürün bilgileri şunları açıklar:
Kurutma maliyeti 8 $/m³'ten az
Kurutma maliyeti şu şekilde belirtilmiştir: %30–60 diğer kurutucuların
Yükleme kapasitesi şu şekilde tanımlanmıştır: %30–80 daha yüksek diğer kurutuculara göre
Müşterinin konum gereksinimlerine uygun saha montajı
Bu sayılar genellikle alıcılar tarafından gerçek çalışma koşullarıyla birlikte tartışılır. Sorun giderme açısından operasyonel anlamı açıktır: istikrarlı hava akışı ve sabit sıcaklık yalnızca “kalite özellikleri” değil—aynı zamanda maliyet özellikleridir, çünkü istikrarsızlık yeniden işleme, yeniden kurutma ve elleçleme süresini artırabilir.
Tekrarlayan kırışıklıklar ve çatlaklar için vardiya başlangıcı kontrol listesi
Ekibin doğrudan hız değişikliklerine geçmemesi için tutarlı bir rutin kullanın.
| Kontrol noktası | Hızı değiştirmeden önce nelerin doğrulanması gerektiği |
|---|---|
| Kurutucu bölgeleri | Besleme, ısıtma, soğutma ve boşaltma alanları beklendiği gibi çalışıyor |
| Isı kaynağı | Sıcak hava sobası çalışması istikrarlıdır |
| Isı değiştirici bölümü (kurulu olduğu yerlerde) | Atık ısı yeniden ısıtma/ısı eşanjörü bölümü ısı dağıtımını sınırlamıyor |
| Hava hareketi | Hava akışı tekdüze davranıyor ve çalışma sırasında sıcaklık sabit |
| Kontrol yaklaşımı | Otomatik kontrol ve frekans dönüştürücü ayarlamaları bilinçli olarak, her seferinde tek bir değişiklik yapılarak gerçekleştirilir |
| Çıktı kalitesi | Ana görünür sinyaller olarak kabarma/uç dalgalanması ve yarılmalara dikkat edin |
| Hedef nem aralığı | Model parametrelerini bir referans noktası olarak kullanın (örnekler arasında taze kaplamanın yaklaşık %8–10'a kadar, taze kaplamanın %0–5'e kurutulması veya modele bağlı olarak taze kaplamanın %20 içinde olması yer alır) |
Kusurlar tekrarlandığında kontrplak kaplama kurutmabu sıralama en yaygın hatayı önler: ısıtma yolu dengesiz kalırken hızı artırıp azaltmak.
SSS
Kırışıklıklar ortaya çıktığı anda kaplama kurutma makinesini yavaşlatmalı mıyım?
Hemen değil. Önce ısıtma yolunu (sıcak hava sobası ve hava akışı davranışı) kontrol edin, hızı yalnızca ısıtma stabil hale geldikten sonra ince ayarlayın.
Kaplama Kurutma Sistemimde bir ısı eşanjörü varsa, ne zaman kontrol edilmelidir?
Konveyör hızını değiştirmeden önce. Hat bir ısı eşanjörü veya atık ısı yeniden ısıtma bölümü içeriyorsa, ısı dağıtımının sabit kalması için bunu ısıtma yolu denetimine dahil edin.
Dikey kaplama kurutucusu günlük üretimde neye odaklanır?
Dikey kaplama kurutma, eşit hava akışı, sabit sıcaklık ve ters akımlı kurutma döngüsünü vurguladığı şeklinde tanımlanmaktadır. Dikey yapı ayrıca üç boyutlu yükleme kullanır ve bir silindirli kurutucunun alanının yaklaşık üçte ikisini kapladığı belirtilmektedir.
Dikey çekirdek kaplama kurutma makinesini çalıştırmak için kaç işçi gereklidir?
Dikey tünel tipi çekirdek kaplama kurutma ekipmanının gerektirdiği belirtilmektedir vardiya başına 2 işçi gerektirdiği belirtilmektedir.
Silindirli çekirdek kaplama kurutma ekipmanı için hangi özelliklerden bahsedilmektedir?
Bir rulo çekirdek kaplama kurutma makinesinin, kaplamayı buruşma veya uç dalgalanması olmadan düz, eşit nem içeriğine sahip olarak ürettiği ve kaplamayı yarıklardan uzak tutarak yapıştırma için iyi durumda bıraktığı belirtilmektedir. Ayrıca hız ve sıcaklık ayarı için otomatik kontrol ve frekans dönüşümü kullandığı da belirtilmektedir.
Düşük Maliyetli Kaplama Kurutucusu için yayımlanmış teknik özellikler nelerdir?
3 m çalışma genişliği, 0,8–8 mm kaplama kalınlığı aralığı, 32 m ısıtma alanı uzunluğu, 50–60 m³/gün kurutma kapasitesi ve biyokütle brülörü ısı kaynağı (diğer seçenekler mevcuttur) ile rulo kaplama kurutucusu olarak listelenmiştir.
Alıcılar farklı kaplama kurutma ekipmanı türlerini nerede karşılaştırabilir?
Ürün dizini https://www.veneersdryer.com/product/ adresinde mevcuttur.