
Kuruduktan Sonra Kaplamayı Doğrulayarak Sürprizleri Yapıştırmayı Bırakın
Kontrplak üretiminde, kuru görünen kaplama otomatik olarak yapıştırmaya hazır değildir. En büyük risk kurutucunun kendisi değil—bir tesisin çıkış kabulünü atlayıp şüpheli levhaları montaja göndermesidir. Kaplama yüzeyi yapıştırma için iyi durumda olmadığında, yapışma sorunları daha sonra ortaya çıkabilir, sıcak presleme veya sonraki muayene sırasında, yeniden işlemenin daha yavaş ve daha pahalı hale geldiği anda.

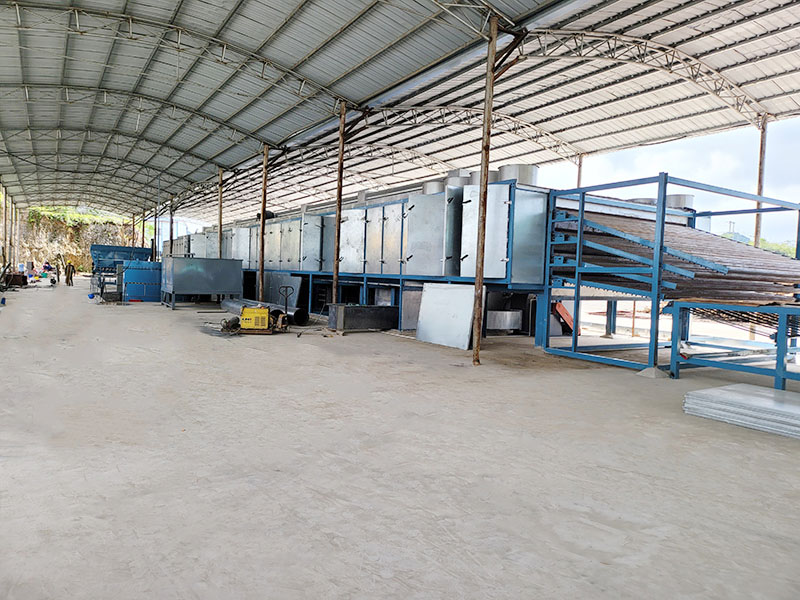
Kontrplak kaplama kurutmasının neden çıkışta doğrulanması gerektiği
İyi işletilen bir kontrplak kaplama kurutma adımı, yeşil kaplamayı bir sonraki işlem için uygun bir nem aralığına getirmek üzere tasarlanmıştır. Ancak bir üretim hattı bir zincirdir: kaplama kurutucudan dengesiz nem içeriği, burkulmalar, uç dalgalanmaları veya görünür yarıklarla çıkarsa, yapıştırma aşaması bu istikrarsızlığı devralır.
Bu yüzden çıkış kontrolü “ekstra iş” değildir. Sizin kaplama kurutma makinesiayarları gerçek alt akış sonuçlarına dönüştürür. Bu kontrol noktası olmadan fabrika sorunları ancak laminasyon veya preslemeden sonra fark edebilir—bu da riskin ortaya çıkmasını fiilen geciktirir.
Pratik açıdan bakıldığında, alıcılar genellikle bir Kaplama Kurutma Sistemi ürünü çıktı ve enerji maliyetine göre değerlendirir. Bunlar önemlidir, ancak üretim açısından daha kritik olan soru daha basittir: Kurutucu, tutkal için serbest bırakılabilecek kaplamayı tabaka tabaka tutarlı biçimde sağlıyor mu?
Nem kontrolü bir süreç hedefidir, minimum bir sayı değildir
Nem içeriği, en görünür kontrol göstergelerinden biri olmaya devam ediyor: Kurutma Kaplama, ancak amaç tutarlılıktır, mümkün olan en düşük değerin peşinden gitmek değil.
Shandong Shine Machinery Co., Ltd; Shine Machinery, nem hedeflerini farklı ekipman özelliklerinin bir parçası olarak listeler:
| Ekipman modeli (örnekler) | Belirtilen nem sonucu (ürün özelliklerinde belirtildiği gibi) |
|---|---|
| GTH30-20 | Yaklaşık taze kaplama%8–10 |
| GTH45-40 | Yaklaşık taze kaplama%8–10 |
| GTH30-36 | Yaklaşık taze kaplama%10 |
| FBH30-13 | Taze kaplama %0–5 |
Satın alma ekipleri için pratik bir çıkarım, bu değerleri makine özellikleri. Herhangi bir tesisteki doğru salım aralığı hâlâ alt akış sürecine ve işlenen ahşap malzemeye bağlıdır.
Ayar aralıkları kurutmanın stabilize edilmesine nasıl yardımcı olur
Shine’ın rulo tasarımlarında, özelliklerde iki kol sürekli olarak vurgulanır: sıcaklıkVetaşıma hızı.
Örneğin, GTH30-20 modeli 140–200°C ayarlanabilir sıcaklık, ile ±5°C kontrol hassasiyeti, ve kaplama taşıma hızı 5–22 m/dakfrekans kontrolü ile. Konsept basittir: kaplama kalınlığı veya gelen malzemenin durumu değiştiğinde, operatörün hattı ayarlama imkânı vardır.
Günlük operasyonda, bu ayarlanabilirlik tutarlı bir çıkış nem kontrolüyle birleştirildiğinde en iyi şekilde çalışır. Bu sayede bir kaplama kurutma makinesi yeşil kaplama ile lamine etme arasında bir “kara kutu” olmaktan çıkıp kontrollü üretimin bir parçası haline gelir.
Üretimde “yapıştırma için iyi durumda yüzey” ne anlama gelir
İfade“yapıştırma için yüzey iyi durumda” doğrudan Shine’ın rulo çekirdek ürün açıklamasında yer alır ve çıkış ekibinin gerçekte neye bakması gerektiğini tanımlamanın faydalı bir yoludur.
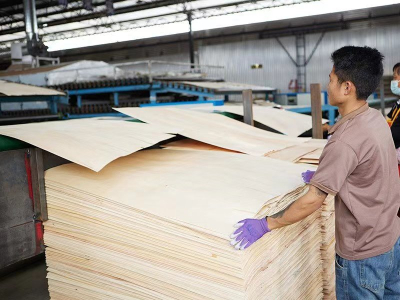
Yapıştırmaya hazır bir yüzey genellikle levhanın yalnızca nem aralığında olması değil, aynı zamanda biçim açısından kararlı olması ve kurumayla ilgili, katman temasını engelleyen kusurlardan arınmış olması anlamına gelir. Çıkış kontrolleri genellikle şunlara odaklanır:
Düzlük ve şekil: tam teması engelleyebilecek burkulma ve uç dalgalanmalarını belirleyin.
Görünür yarıklar: kullanılabilir yüzeyi azaltan ve zayıf yollar oluşturan çatlakları olan levhaları reddedin.
Kırışıklıklar veya dalgalanmalar: yüzey bozulması düzensiz tutkal yayılımına ve basınç dağılımına yol açabilir.
Levhadan levhaya değişkenlik:aynı parti içindeki tutarsız sonuçlar dengesiz presleme davranışına neden olabilir.
Shine’ın rulo çekirdekli kaplama kurutma makinesi açıklaması, üniform nem içeriği, kaplama tokasız veya uç dalgalanması olmayan düz, ve kurutulmuş kaplama çatlaksız, gibi sonuçları vurgularken şunu da belirtir: çekme ve yüzey sertleşmesi minimumda tutulurVeçökme ve peteklenme önlenir.
Bu koşullar doğrulanmadığında risk ortadan kalkmaz—yalnızca bir sonraki aşamaya geçer.

Tesis düzeninize uygun bir Kaplama Kurutma Sistemi seçimi
Satın alma kararları tipik olarak dört faktörü dengeler: kapasite, yerleşim alanı, maliyet ve kalite gereksinimleri. Shine hem rulolu hem de dikey yaklaşımlar sunar ve seçim genellikle şununla ilgilidir: çıkış ağzında önceliklendirmeniz gerekenler.
Dikey Kaplama Kurutucusunun tipik olarak değerlendirildiği durumlar
ADikey Kaplama Kurutma Makinesi yerleşim alanı ve maliyet birincil kısıtlar olduğunda sıklıkla dikkate alınır. Shine’ın dikey ürün sayfaları şunları vurgular:
Kaplamanın üç boyutlu yüklenmesi
Etrafı kaplanmış alanvalsli kurutucunun üçte ikisi
Düşük kurutma maliyeti, şu şekilde listelenmiştir:$8/m³'den daha az (dikey kurutucu için)
Zıt akışlı bir döngüyle sürekli kurutma şu şekilde tanımlanmıştır: teşvik edicitekdüze hava akışıVesabit sıcaklık
Listelenen bir yapılandırma, FBH30-13, belirtir 2 m³/sa çıktı, makine boyutu 13 × 3 × 4 m, toplam güç 15 kWve taze kaplama kurutuldu %0–5nem içeriğini belirtir.
Dikey ekipmanın ayrıca şunlar için uygun olduğu belirtilmektedir: kalın kaplamalar ve bir üretim mantığı önce kesme sonra kurutmaişçiler için nispeten düşük mesleki gereksinimler ve belirtilen personel referansı ile Vardiya başına 2 işçi.
Rulo kurutucular genellikle tercih edildiğinde
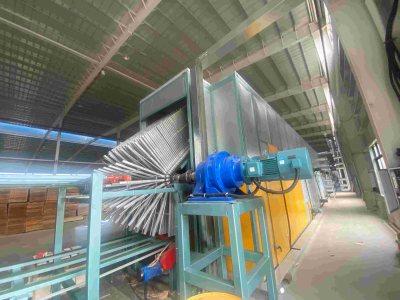
Üretim süreci gerektirdiğinde rulolu kurutucular sıklıkla değerlendirilir düzlüğe güçlü dikkat ve istikrarlı taşıma. Shine’ın silindir tasarımları kaplamayı çelik silindirler arasında taşır ve hızı ayarlamak için frekans dönüşümünü bir yöntem olarak listeler.
Daha yüksek kapasiteli bir örnek için, dört katlı GTH45-40 listeler 8 m³/saat kurutma kapasitesi, çalışma genişliği 4,5 m, kaplama kalınlığı 0,8–8 mmve…140–180°C ayarlanabilir kurutma sıcaklığı.
Satın alma açısından karşılaştırma, hangi sistemin “daha iyi” olduğundan çok, hangi sistemin çıkış ağzında gereken serbest bırakma kriterlerinize uyduğuyla ilgilidir.
Yapıştırma hazırlığını kaybetmeden Düşük Maliyetli Kaplama Kurutucu seçimi
ADüşük Maliyetli Kaplama Kurutucusu genellikle daha küçük veya maliyete duyarlı fabrikalar tarafından kısa listeye alınır, ancak maliyet yalnızca kaplama hâlâ yapıştırma sürecine temiz bir şekilde girebiliyorsa işe yarar.
Shine’ın GTH30-36 (makaralı tip) bir çalışma genişliği listeler: 3 m,2 kat, ve belirtilen kurutma kapasitesi: 50–60 m³/24 sa. Ayrıca şunları da listeler: 140–200°C ayarlanabilir sıcaklık ile ±5°C kontrol hassasiyeti, ve yaklaşık gerçek elektrik tüketimi: 65 kWh saat başına.
Ürün açıklaması ayrıca, kırışıklık, dalgalanma ve çatlak gibi kusurları önlemeyi amaçlayarak sıcak havanın eşit dağılımını desteklemek için eksenel akış fanlarının ve bir ısı eşanjörünün kullanımını vurgular—tam da bir yüzeyin yapıştırma için iyi durumda olmasını engelleyebilecek türden sorunlar.
Pratik bir satın alma noktası: şunları karşılaştırın: kurutma maliyeti,çıkış tutarlılığıve…yüzey sonuçları birlikte. Saat başına maliyeti listelemek kolaydır; tesisin hissettiği şey, kullanılabilir, tutkal hazır metreküp başına maliyettir.
Gecikmiş yapıştırıcı arızalarını önleyen basit bir çıkış kabul rutini
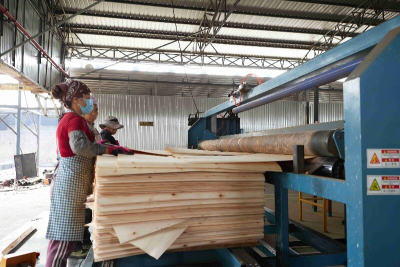
Presleme sırasında daha az sürpriz yaşamak isteyen fabrikalar genellikle şu aşamadan sonra kısa ve tekrarlanabilir bir kabul rutini uygular:kontrplak kaplama kurutma.
Çalışan reçeteyi doğrulayın: mevcut kaplama için sıcaklık ve hızın belirlenmiş ayarlarla eşleştiğini kontrol edin.
Temsili nem ölçün: yalnızca bir değil, birden fazla levhayı kontrol edin. Sonuçları parti bazında kaydedin.
Yüzeyi görsel olarak derecelendirin: yarıklar, kırışıklıklar, kabarmalar ve uç dalgalanmalarını arayın.
Uygun olmayan kaplamayı ayırın: şüpheli levhaların ana akışa yeniden girmesini önleyin.
Yalnızca uygun kaplama levhası sevk edin: kabulü resmi bir adım olarak görün, gayriresmi bir yargı olarak değil.
Burası ekipman kabiliyeti ile disiplinin buluştuğu yerdir. Bir Kaplama Kurutma Sistemi tekdüzelik için tasarlanabilir, ancak birkaç kötü levhanın pres odasında bir muammaya dönüşmesini yalnızca denetim önler.
Kaplama kurutma makinesi seçeneklerini karşılaştıran alıcılar için satın alma notları
Bir kaplama kurutma makinesiShine’ın yayımlanmış spesifikasyonları, alıcıların RFQ süreçlerinde sıklıkla talep ettiği birkaç pratik referans noktası sunar:
Silindirli modeller yapılandırılabilir tablalar sunar (örneğin, Shine silindirli kontrplak kaplama kurutucuları için 1, 2 veya 4 tabla tanımlanmıştır).
GTH30-20 spesifikasyonu, kurutma kapasitesini şu şekilde listeler: 2,5 m³/saat.
Kurulum ve eğitim rehberliği açıklanmış olup tipik kurulum süreleri şu şekilde listelenmiştir: 30–40 gün 2 tablalı silindirli çekirdek kaplama kurutma makinesi için ve 40–50 gün 4 tablalı kaplama kurutucu için.
Bu makalede bahsedilen ürün sayfaları ve ekipman kategorileri için okuyucular www.veneersdryer.com adresinden başlayabilir.
Shine ekipman ayrıntılarını doğrudan keşfetmek için:
Çekirdek Kaplama Kurutma Makinesi
Silindir Çekirdekli Kaplama Kurutma Makinesi
Ahşap Dikey Kaplama Kurutma
Düşük Maliyetli Kaplama Kurutma Makinesi
SSS
Kaplama kuru görünse bile yapıştırma sorunlarının “daha sonra” ortaya çıkmasının ana nedeni nedir?
Çünkü yalnızca görünüm kabulü doğrulamaz. Kaplama yüzeyi yapıştırma için uygun durumda değilse (düzlük, çatlaklar, kırışıklıklar, uç dalgalanması ve nem tekdüzeliği), risk montaj aşamasına geçebilir ve yalnızca sıcak presleme sırasında veya sonraki denetimde ortaya çıkabilir.
Shine silindir ve dikey ekipman için hangi nem sonuçları listelenmiştir?
Yayımlanmış spesifikasyonlardan örnekler, GTH30-20 ve GTH45-40 için yaklaşık %8–10 kadar taze kaplama, GTH30-36 için yaklaşık %10 ve FBH30-13 için %0–5 içerir.
Kontrplak kaplama kurutmasından sonra operatörler hangi çıkış kusurlarını kontrol etmelidir?
Yaygın kontroller çatlaklar,kırışıklıklar,burkulma,uç dalgalanması, ve levhalar arasında tutarsız kuruma belirtileri. Bunlar, lamine yerleştirme temasını ve yapıştırmayı bozma olasılığı en yüksek olan durumlardır.
Dikey Kaplama Kurutucusu ne zaman yaygın olarak düşünülür?
Kompakt bir yerleşim ve düşük kurutma maliyeti öncelikli olduğunda. Shine, dikey ekipmanı üç boyutlu yükleme kullanarak, bir silindirli kurutucunun alanının yaklaşık üçte ikisini kaplayacak şekilde tanımlıyor ve dikey kurutucu için 8 $/m³'ün altında bir kurutma maliyeti belirtiyor.
Shine silindirli kurutuculardaki temel ayarlanabilir ayarlar nelerdir?
Shine'ın silindir özellikleri, ayarlanabilir kurutma sıcaklığını (ör. GTH30-20 ve GTH30-36'da 140–200°C) ve ayarlanabilir taşıma hızını (ör. 5–22 m/dk) vurguluyor; bunlar otomatik sıcaklık kontrolü ve hız düzenlemesiyle destekleniyor.
Kaplama kurutma makinesi seçerken alıcılar elektrik tüketiminin yanında başka neleri karşılaştırmalıdır?
Karşılaştırın kurutma maliyeti,çıkış nem tutarlılığı,yapıştırma için yüzey durumu, yerleşim alanı ve ekipman özelliklerinde belirtilen kapasite değerleri.