
Kaplama Kurutma Makinesi Seçmeden Önce Panel Payını Onaylayın
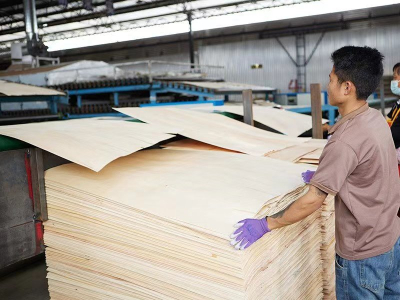
Kontrplak üretiminde, Kaplama Kurutma yalnızca hedef nem seviyesine ulaşmakla ilgili değildir—aynı zamanda kullanılabilir levha boyutunu korumakla da ilgilidir. Bir 2–2,5 cm çekme payı bazı fabrikalarda uygulanabilir olabilir, ancak bu yalnızca müşteri, kalan kaplama boyutlarının gerekli bitmiş panel boyutunu ve toleransını hâlâ karşıladığını onayladıktan sonra kabul edilmelidir. Pratik çıkarım basittir: Kaplama Kurutma Sistemi hataları azaltmaya ve işlemeyi stabilize etmeye yardımcı olabilir, ancak bitmiş boyut kabulü, üretimden önce doğrulanması gereken bir planlama kararıdır.

Kontrplak kaplama kurutmada çekme kontrolü neden önemlidir
Boyutsal değişim, en pahalı “sessiz” kayıplardan biridir: kontrplak kaplama kurutma". Kaplama beklenenden fazla çekerse veya düzensiz çekerse, etkisi daha sonra kesme kayıpları, boyutlandırma sorunları ve önlenebilir yeniden işleme olarak ortaya çıkar. Bu nedenle alıcılar genellikle bir kaplamayı iki paralel ölçütte değerlendirir:kaplama kurutma makinesi"
Kararlı, tekrarlanabilir nem giderimini destekleyip destekleyemeyeceği.
Operasyonun bitmiş boyut payını güvenle planlayıp planlayamayacağı ve verimi öngörülebilir tutup tutamayacağı.
Pratikte, ekipman seçimi genellikle iki yaygın konfigürasyona indirgenir: Kaplama Kurutmasürekli hatlarda: genellikle nem homojenliği ve düzlük için önceliklendirilen silindirli kurutucular ve genellikle ekonomik çekirdek kaplama kurutması ve alan verimliliği için önceliklendirilen dikey kurutucular.
Düzgün kurutma ve düz kaplama için Rulo Kaplama Kurutucusu
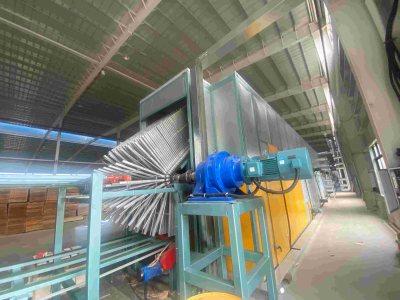
Silindir tipi kaplama kurutma makinesiBir değirmen tutarlı nem giderimi ve alt işlemlerdeki yapıştırma için daha düz bir levha gerektirdiğinde sıklıkla seçilir. Rulo çekirdek kaplama kurutma için yayımlanmış ürün konumlandırmasında, çıktı vurgusu kurutma sonrası kaplama durumu üzerinedir—tekdüze nem içeriği, yapıştırma için iyi yüzey durumu ve kurutmayla ilgili kusurların en aza indirilmesi.
Temsili bir ürün Silindir Çekirdek Kaplama Kurutma Makinesi", kaplama ürettiği şeklinde tanımlanan "nem içeriği bakımından homojen ve bükülme veya uç dalgalanması olmadan düz", minimum büzülme ve yüzey sertleşmesini korurken "büzülme ve yüzey sertleşmesini en aza indirirkenve önlerçökme ve peteklenme. Bir sonraki adımların tutarlı levha davranışına bağlı olduğu değirmenler için, bu tip silindir konfigürasyonu genellikle daha yüksek kararlılığın bir parçası olarak değerlendirilir Kaplama Kurutma Sistemi gerektirdiği belirtilmektedir.
Planlama için tipik silindir kurutucu özelliklerine genel bakış
Fabrika ihtiyaçlarıyla karşılaştırmak için somut bir temel isteyen alıcılar için, Düşük Maliyetli Kaplama Kurutma Makinesi silindir kurutucu, bir satın alma görüşmesine çerçeve oluşturmaya yardımcı olan temel parametrelerle yayımlanır.
| Parametre | Teknik Özellikler |
|---|---|
| Model No | GTH30-36 |
| Çalışma genişliği | 3 m |
| Deck | 2 |
| Kaplama kalınlığı | 0,8–8 mm |
| Isıtma alanı uzunluğu | 32 m |
| Soğutma alanı uzunluğu | 4 m |
| Kurutma kapasitesi (m³/24sa) | 50–60 |
| Kurutma sıcaklığı | 140–200°C ayarlanabilir (±5°C hassasiyet) |
| Kaplama taşıma hızı | 5–22 m/dak |
| Kaplama su nemi | Taze kaplamayı yaklaşık %10'a kadar |
| Biyokütle brülörü (örnek) | 4 ton, 16,5 kW |
| Toplam güç | 92 kW |
| Gerçek elektrik tüketimi | Saatte yaklaşık 65 kWh |
| Tüm makinenin kapladığı alan | 42 m × 9 m × 3 m |
Satın alma ekipleri için bu tür tablolar, kendi üretim gerçeklerinizle—kaplama kalınlığı aralığı, hedef üretim kapasitesi, alan kısıtlamaları ve nem ile düzlük için kabul edilebilir proses pencereniz—ilişkilendirildiğinde en faydalıdır.
Daha az alanda ekonomik çekirdek kaplama kurutma için dikey kaplama kurutucusu
Bir tesis ağırlıklı olarak çekirdek kaplama işliyorsa ve ayak iziyle sınırlıysa, dikey bir konfigürasyon genellikle bir Düşük Maliyetli Kaplama Kurutucusu seçeneği olarak kısa listeye alınır çünkü yükleme verimliliği ve kompakt kurulum etrafında konumlandırılmıştır.
Dikey Kaplama Kurutucususürekli bir kurutucu olarak tanımlanır ve üç boyutlu yükleme kullanır, bir rulo kurutucunun alanının yalnızca üçte ikisini kaplar. Ayrıca yüksek termal verimliliğe ve bir hızlı yükleme yapısı bu, kaplama yükleme hızını artırır ve iş gücünden tasarruf sağlayabilir. İç sirkülasyonun büyük sıcak hava hacmine sahip olduğu, eşit hava akışı ve eşit sıcaklık kurutma kapasitesiyle listelenmiştir, bir ters akımlı kurutma döngüsühızlı kurumayı ve tek tip kaliteyi desteklemek için.
Çekirdek kaplama uygulamalarında, düzlük gereksinimlerinin genellikle yüzey kaplamasına göre daha az talepkâr olduğu durumlarda, dikey konfigürasyon aynı zamanda düşük düzlük gereksinimleri ile, ve daha düşük maliyetli bir çekirdek kaplama kurutma yaklaşımı için tasarlanmış kaplamalar için uygun olarak tanımlanmaktadır.
Dikey kurutucu yapısı ve çalışma uyumu
Dikey kaplama kurutma ekipmanı ürün açıklamasında, sistem dört bölümden oluştuğu şeklinde tanımlanmaktadır:
Besleme alanı
Isıtma alanı
Soğutma alanı
Boşaltma alanı
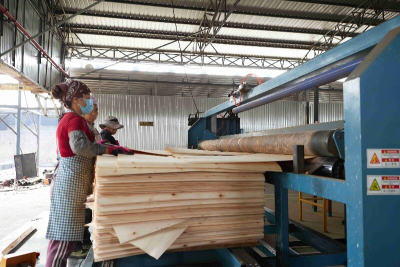
Aynı zamanda bir önce kesme ve sonra kurutma, süreci için ve özellikle kalın kaplamaların kurutulması için uygun olarak tanımlanmaktadır. Operasyonel olarak, işçiler için düşük profesyonel gereksinimler olduğu ve vardiya başına 2 işçi gerektirdiği belirtilmektedir.
Dikey ve rulolu düzenleri karşılaştırmadan önce, pratik bir noktayı akılda tutmak faydalı olur: bir kurutucu nem kararlılığını iyileştirebilir ve belirgin deformasyonu azaltabilir, ancak bitmiş boyut sorununu otomatik olarak çözmez. Değirmenlerin yine de kurutma, kenar kesme ve sonraki işlemlerden sonra kalan boyutların müşterinin tam panel gereksinimini karşılayıp karşılamayacağını doğrulaması gerekir. Bu, bir tesis 2–2,5 cm gibi dar bir tolerans aralığına göre planlama yaparken özellikle önem kazanır; çünkü kalınlık karışımı, yaş nem içeriği, hava akışına maruz kalma veya kaplama türündeki görünüşte küçük bir değişiklik bile nihai kullanılabilir levha boyutunu etkileyerek verimi ve sevkiyat kabulünü etkileyebilir.

Bitmiş panel boyutunu riske atmadan 2–2,5 cm çekme payını yönetmek
2–2,5 cm'lik bir çekme payı, otomatik bir güvenli sayı olarak değil, koşullu bir üretim anlaşması olarak ele alınmalıdır. İyi seçilmiş bir Kaplama Kurutma Sistemikabul, kurutma sonrası kaplama boyutlarının müşterinin bitmiş panel boyut gereksinimini hâlâ koruyup korumadığına bağlıdır.
2–2,5 cm payı onaylamadan önce, satın alma ve üretim ekipleri tipik olarak üretim planı içinde beş maddeyi yazılı olarak teyit eder:
İlk kaplama boyutları önce Kaplama Kurutma gerektirdiği belirtilmektedir.
Bitmiş panel boyutu gereksinimi ve müşterinin toleransı.
Büzülme yönüuzunluk, genişlik veya belirtilen bir yönelim gibi.
Kesim ve işleme payıkurutulduktan sonra gereklidir.
Kabul kuralı büzülmenin planlanan pencereyi aşması durumunda ne olacağı için.
Bu doğrulama adımı, fabrikanın bir valsli kurutucu veya bir Dikey Kaplama Kurutucusu seçip seçmemesinden bağımsız olarak önemlidir. Kurutucu nem tekdüzeliği, düzlük, maliyet ve alan açısından seçilebilir, ancak bitmiş boyut kararı yine de gerçek panel gereksinimlerine göre onaylanmalıdır.
Maliyet odaklı bir kaplama kurutma sisteminin parçası olarak biyokütle ısıtma
İşletme maliyeti genellikle nem tekdüzeliği ile birlikte değerlendirilir kontrplak kaplama kurutmaGTH30-36 tamburlu kurutucu için yayımlanmış spesifikasyonlarda, ısı kaynağı bir biyokütle brülörü olarak listelenir ve başka seçenekler de mevcuttur. Bu, ahşap işleme ortamına uygun bir yakıt planı isteyen alıcılar tarafından yaygın olarak değerlendirilir.
Satın alma karşılaştırmaları için şunları ayırmak faydalıdır:
Enerji konfigürasyonu, örneğin biyokütle brülörü seçimi.
Kontrol aralığı, ayarlanabilir kurutma sıcaklığı ve ayarlanabilir taşıma hızı dahil.
Bu faktörler hem maliyet yönetimini hem de günlük üretimde kurutma tekrarlanabilirliğini etkiler.
Alıcılar için dikey ve tamburlu kurutucu seçim kılavuzu
Seçim faktörleri pratik ve üretim odaklı tutulduğunda çoğu tedarik kararı daha hızlı verilebilir.
| Seçim faktörü | Dikey kurutma yaklaşımı | Silindirli kurutma yaklaşımı |
|---|---|---|
| Tipik öncelik | Düşük satın alma maliyeti, kompakt ayak izi, yükleme verimliliği | Stabil işleme için nem tekdüzeliği ve düzlük |
| Yükleme yöntemi | Üç boyutlu yükleme | Silindir taşıma |
| Alan | Rulo kurutucu alanının yaklaşık üçte ikisi | Daha büyük ayak izi |
| En uygun kaplama | Çekirdek kaplama, kalın kaplamalar, daha düşük düzlük gereksinimi | Düzlük ve yüzey durumunun önemli olduğu çekirdek veya genel kaplama |
| Süreç uyumu | Önce kesin, sonra kurutun | Ayarlanabilir hız ve sıcaklıkla sürekli kurutma |
Amaç önlenebilir ebatlama sorunlarını azaltmaksa, en güvenilir iş akışı aynı kalır: önce bitmiş panel gereksinimini tanımlayın, müşteriyle 2–2,5 cm gibi çekme payını teyit edin, ardından kaplama kurutma makinesi yapılandırmasını kaplama türünüz, üretim hedefiniz ve alanınızla eşleştirin.
Resmi ürün sayfalarının nereden inceleneceği
Konfigürasyonları karşılaştıran alıcılar için resmi ürün sayfaları pratik bir sonraki adımdır:
Shine Machinery web sitesi: Kaplama Kurutma Makinesi
SSS
Kontrplak kaplama kurutmada 2–2,5 cm çekme otomatik olarak kabul edilebilir mi?
Hayır. 2–2,5 cm çekme payı, ancak müşteri kalan kaplama boyutlarının gerekli bitmiş panel ölçüsüne ve toleransına hâlâ uyduğunu onayladıktan sonra kabul edilebilir.
Dikey Kaplama Kurutucusu seçmenin ana satın alma nedeni nedir?
Bir Dikey Kaplama Kurutucusu genellikle üç boyutlu yükleme, kompakt ayak izi ve çekirdek kaplama kurutma için ekonomik bir yaklaşım açısından değerlendirilir.
Dikey kurutma yaklaşımı ne tür kaplama için tanımlanmıştır?
Esas olarak çekirdek plaka kurutma için kullanıldığı, kısmi yüzey ve alt plaka dahil olmak üzere, kalın kaplamalar ve düzlük gereksinimleri düşük kaplamalar için uygun olduğu tanımlanmıştır.
GTH30-36 düşük maliyetli rulo kurutucunun yayımlanmış temel özellikleri nelerdir?
3 m çalışma genişliği, 0,8–8 mm kaplama kalınlığı aralığı, 32 m ısıtma alanı, 50–60 m³/24 saat kurutma kapasitesi ve ±5°C hassasiyetle 140–200°C ayarlanabilir kurutma sıcaklığına sahip iki katlı rulo kurutucu olarak listelenmiştir.
GTH30-36 rulo kaplama kurutma makinesi için ısı kaynağı nasıl listelenmiştir?
Isı kaynağı biyokütle brülörü olarak listelenmiştir, diğer seçenekler de mevcuttur