
Kalın Kaplama Kurutma Maliyetlerinin Uçtan Uca Doğrulanması Neden Gereklidir
Kalın çekirdek kaplama, kontrplak kaplama kurutmada "düşük maliyet"in gerçekte ne anlama geldiğini temelden değiştirir. Satın alma fiyatı önemli olsa da, günlük operasyonel sonuçlarınızın tüm hikayesini nadiren anlatır. Önce kesip sonra kurutma üretim akışını kullanırken, gerçek karar tüm Kaplama Kurutma Sisteminin—beslemeden ısıtmaya, soğutmaya ve tahliyeye kadar—sizin özel kaplama kalınlığınız, çıktı hedefleriniz, işgücü planınız ve mekansal kısıtlamalarınızla uyumlu olup olmadığına odaklanır. Bu makale, dikey, silindirli ve ağ konfigürasyonları için belgelenmiş ürün bilgilerine dayanarak, kalın kaplama uygulamaları için bir kaplama kurutma makinesi belirlerken alıcıların tipik olarak neleri değerlendirdiğini incelemektedir.

Metrikleri Yeniden Düşünmek: Kalın Kaplama Farklı Bir Yaklaşım Gerektirir
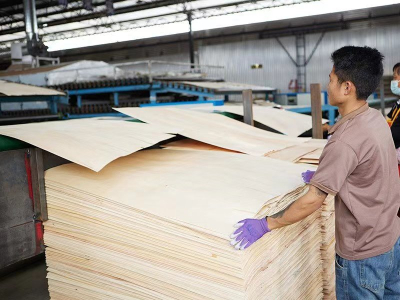
Kontrplak kaplama kurutma için, kalın kaplama genellikle ince yüzey malzemesine kıyasla farklı bir değerlendirme gerektirir. Çok ince kaplama için optimize edilmiş bir kurutucu, otomatik olarak çekirdek plaka veya alt plaka işleri için uygun olmayacaktır. Bu nedenle birçok alıcı, broşür kapasitelerine bakmadan önce spesifikasyon sürecine kaplamanın kendisine odaklanarak başlar—kalınlığı, düzlük beklentileri ve amaçlanan üretim rotası.
Örneğin, Dikey Kaplama Kurutma Makinesi, düşünün. Öncelikle çekirdek levha, kısmi yüzey ve alt levha için dikey tünel tipi çekirdek kaplama kurutucusu olarak tasarlanmıştır. önce kes sonra kurutüretim süreci, özellikle de kalın kaplamalar konusunda mükemmeldir ve düşük düzlük gereksinimleri.1
ile kaplamaları barındırabilir. Satın alma ekipleri için, acil pratik ders açıktır: gerçekten Düşük Maliyetli Kaplama Kurutucusu sadece "daha ucuz bir makine" değildir. Aksine, iş akışıVeçalışma planıdoğası gereği kalın kaplama kurutma işlemine uygundur ve işçilik, enerji veya malzeme taşıma kaynaklı gizli maliyetlerin sonradan ortaya çıkmasını önler.
Komple Kaplama Kurutma Sisteminin Değerlendirilmesi: Başlangıçtan Bitişe
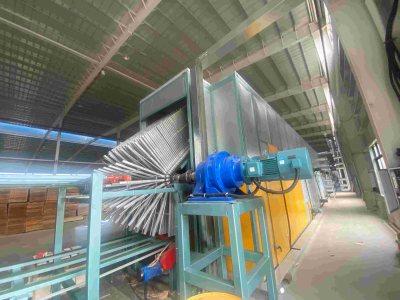
Çeşitli kurutucu tanımlarında tutarlı bir yapı, dört bölümlü bir sistem düzenini vurgular. Örneğin, dikey kaplama kurutma makinesi şunlardan oluşur: Besleme alanı, Isıtma alanı, Soğutma alanı ve Boşaltma alanı.1Bu aynı dört bölümlü tasarım, kontrplak üretiminde kullanılan yüzey filesi ve silindirli sistemleri de karakterize eder.5
Bu ortak yapı, alıcıların herhangi bir kaplama kurutma makinesi için disiplinli bir kontrol listesi oluşturmasına sağlam bir çerçeve sunar:
Besleme mekanizması, kaplamanızın kesme ve istifleme yöntemlerini sorunsuz bir şekilde işleyebilir mi?
Isıtma bölümü, seçtiğiniz ısı kaynağını kullanarak hedef üretim kapasitesine ulaşabilir mi?
Soğutma işlemi, malzeme çıkarken nemin yeniden emilme riskini etkili bir şekilde en aza indiriyor mu?
Boşaltma sistemi iş gücünüz ve aşağı yönlü lojistiğinizle uyumlu mu?
"Düşük maliyet" iddialarına ilişkin yanlış anlamaları önlemek için uçtan uca bir değerlendirme çok önemlidir. Bir Kaplama Kurutma Sistemi başlangıçta uygun fiyatlı görünebilir, ancak gerçek maliyeti ancak fabrika yerleşimi, personel ve malzeme akışı hesaba katıldıktan sonra ortaya çıkar.

Besleme ve Yükleme Yoğunluğu: Başlangıç Maliyet Kaldıracı
Kalın kaplama kurutma için besleme performansı makine kullanımını doğrudan etkiler. Dikey çekirdek kaplama kurutucusu kaplamanın üç boyutlu yüklenmesini vurgular ve özellikle ekipman, bir silindirli kurutucunun alanının yalnızca üçte ikisini.3 kaplar. Ayrıca, dikey kontrplak yönteminin kaplama yükleme kapasitesini şu kadar artırdığı belirtilmektedir: %30–80artırdığını belirtiyor.2
Bu nedenle alıcılar genellikle kurutucuları yalnızca plaka çıkış kapasitesine göre değil, “metrekare başına verim” temelinde karşılaştırır. Dikey Kaplama Kurutucusu daha küçük bir alanda daha fazla kaplama yükleyebiliyorsa, enerji tüketimini hesaba katmadan önce bile metreküp başına etkin maliyeti önemli ölçüde azaltabilir.
Aynı derecede önemli olarak, aynı açıklamalar bu ekipmanın müşterinin fabrikasında yerinde montaj gerektirdiğini belirtir; bu da belirli konum gereksinimlerine göre uyarlanmış kuruluma olanak tanır.1 Tesis mühendisleri için bu durum, kaplama kurutma makinesi çevresindeki besleme hatlarının, forklift güzergâhlarının ve bekletme alanlarının planlanmasını doğrudan etkiler.
Isıtma Bölümü Seçenekleri: Yapılandırma Kilit Öneme Sahiptir
Dikey kaplama kurutma makinesi için ısı kaynağı bir 900.000 kcal sıcak hava sobası.1 Makinenin uzunluğu gerekli çıktıya göre belirlenir ve belirli proje ihtiyaçlarını karşılamak için özel tasarım seçenekleri sunulur.
Kalın kaplama kurutmada, bu iki nokta ilk bakışta göründüğünden daha kritiktir:
Kesin ısı kaynağı tanımı, hatalı karşılaştırmaları önler.Alıcılar bazen farklı kurutucu kategorilerindeki parametreleri karıştırır. Isı kaynağı seçimini doğrudan yapılandırılmış makineye bağlayarak, bir modelin özelliklerinin otomatik olarak başka bir modele uygulandığını varsaymaktan kaçınılır.
Çıktıyla eşleşen uzunluk, gerçekçi kapasite planlamasını destekler.Kaplama levha kurutmada, “gerekli çıktı” genellikle birincil değişken olarak işlev görür. Bu belirlendikten sonra, Kaplama Kurutma Sistemi uygun şekilde boyutlandırılabilir.
Bu nedenle, bir Düşük Maliyetli Kaplama Kurutucu genellikle ısıtma konfigürasyonunun aşırı ısı tüketimi olmadan veya yukarı akışta darboğaz yaratmadan planlanan çıktıyı karşılama yeteneğiyle değerlendirilir.
Soğutma ve Boşaltma: İşgücü ve Nem Risklerini Ele Alma
Soğutma, birçok sürekli proseste tartışılmaz bir unsurdur; kurutulmuş kaplamanın kullanılabilir bir durumda çıkmasını sağlar. Dikey kaplama kurutma makinesi, besleme, ısıtma, soğutma ve boşaltma bölümlerini açıkça tanımlar.1Bu net segmentasyon, satın alma ekiplerinin sorumlulukları atamasını ve personel ihtiyacını tahmin etmesini kolaylaştırır.
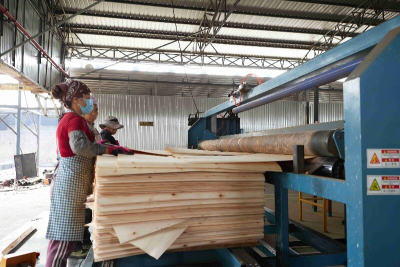
Dikey konfigürasyonlar için iş gücü gereksinimleri de belgelenmiştir. Dikey kaplama kurutma makinesi şunu belirtir: Vardiya başına 2 işçi.1Başka bir dikey kontrplak kaplama konfigürasyonu (FBH30-20) şunu gerektirir: 3 işçibrülör operatörünün forklift kullanmak gibi eşzamanlı görevleri de yerine getirebileceğini belirtir.2
Önemli olan, iş gücünün Kaplama Kurutma Sistemi maliyet modelinin ölçülebilir bir bileşeni olmasıdır. Kağıt üzerinde ucuz görünen bir kaplama kurutma makinesi, boşaltma ek manuel taşıma gerektiriyorsa veya personel vardiya planlamasıyla uyumlu değilse hızla maliyetli hale gelebilir.
“Düşük Maliyetli Kaplama Kurutucusu” Tanımlamak
Dikey kurutucuya, alıcıların değerlendirme ölçütü olarak kullanabileceği çeşitli maliyetle ilgili ifadeler eşlik eder:
Kurutma maliyeti 8 $/M³'ten daha azdır, bu da şu şekilde belirtilir: diğer kurutucuların kurutma maliyetinin %30–60'ına.1
Makine maliyetinin düşük olduğu belirtiliyor ve bu durum standartlaştırma ve modüler üretimparçalarının, bu da hammadde ve yardımcı malzeme kaybını azaltır ve çalışma verimliliğini artırır.1
Bu ifadeler en çok genel üretim akışına bağlandığında faydalıdır:
Yükleme kapasitesi:Dikey kontrplak yöntemi yükleme kapasitesini şu kadar artırır: %30–80.2
Alan:Yalnızca şu alanı kaplar: üçte ikisibir valsli kurutucunun alanı.3
İşçilik:Şu şekilde belgelenmiştir: Vardiya başına 2 işçidikey kaplama kurutma makinesi için,1başka bir dikey konfigürasyonun gerektirdiği 3 işçi.2
Uygulama uygunluğu: Şunlar için idealdir: önce kes sonra kurut süreçler ve kalın kaplamalar, ve şu durumlarda uygundur: düzlük gereksinimlerinin düşük olduğu yerler.1
Bu kapsamlı kombinasyon, bir "Düşük Maliyetli Kaplama Kurutucusu"nu salt bir pazarlama söyleminden doğrulanabilir bir satın alma önerisine dönüştürür.
Dikey, Silindirli ve Ağ Seçenekleri: Kendilerine Özgü Rollerini Anlamak
Kontrplak kaplama kurutmada, en güvenilir karşılaştırma, hangi kurutucu kategorisinin "en iyi" olduğunu basitçe belirlemek yerine "kaplamaya ve sürece uygunluk" üzerine dayanır. Ürün açıklamaları ilgili rollerini açıkça tanımlar:
Dikey (Çekirdek Odaklı): Dikey Kaplama Kurutucusu, çekirdek plaka, kısmi yüzey ve alt plaka için konumlandırılmıştır. Önce kesip sonra kurutma süreçlerine uygundur, özellikle kalın kaplamalar için ve düşük düzlük gereksinimleri olan kaplamalar için iyi çalışır.1
Silindirli (Geniş Kalınlık Aralığı): 40 m, 2 katlı ahşap kaplama kurutma makinesi (model GTH30-40), çalışma genişliği 3 m, kaplama kalınlıklarını 0,6–8 mm, kurutur ve kapasite sunar: 2,5 m³/saat (günde 55–65 m³).4 Şunlardan oluşur: giriş, kurutma alanı, soğutma alanı ve çıkış, ve üretim kapasitesine, prosese ve alana göre özelleştirilebilir.
File (Çok İnce Kaplama): Kaplama kurutma sistemleri, genellikle 0,2–1,2 mmkalınlık aralığı. Bu elekli kurutucular ayrıca besleme, ısıtma, soğutma ve boşaltma bölgelerinden oluşur.5
| Alıcıların doğruladığı şeyler | Dikey Kaplama Kurutma Makinesi | Rulo Ahşap Kaplama Kurutma Makinesi (örnek) | Elek Yüzey Kaplama Kurutucusu |
|---|---|---|---|
| Hedef kaplama kullanımı | Çekirdek plaka / kısmi yüzey / alt plaka | Kontrplak hattında kaplama kurutma | Yüz kaplaması |
| Kalınlık odağı | Özellikle kalın kaplamalar | 0,6–8 mm | 0,2–1,2 mm |
| Proses çerçeveleme | Önce kesin sonra kurutun | Sürekli; giriş–kurutma–soğutma–çıkış | Sürekli; besleme–ısıtma–soğutma–boşaltma |
| Düzlük beklentileri | Düşük düzlük gereksinimleri için uygun | Atıfta bulunulan açıklamada belirtilmemiştir | Burkulma veya uç dalgalanması olmayan düz |
| Maliyet referansı (belirtilen) | Kompozit kurutma maliyeti M³ başına 8 $'dan az | Atıfta bulunulan açıklamada belirtilmemiştir | Atıfta bulunulan açıklamada belirtilmemiştir |
Bu tür bir karşılaştırma tablosu, Kaplama Kurutma Sistemi tartışmasını doğrudan üretim hedeflerine göre doğrulanabilen satın alma kriterlerine bağlı tutar.
Kalın Kaplama Önce Kes-Sonra Kurut Hatları için Satın Alma Kontrol Listesi
Kaplama kurutma makinesi seçimini kesinleştirmeden önce, alıcılar genellikle günlük üretim gereksinimlerini fabrika yerleşimi ve personel ile ilişkilendiren sistem düzeyinde bir inceleme talep eder. Önce kesip sonra kurutma yaklaşımıyla kalın kaplama kurutma için, temel doğrulama adımları genellikle şunları içerir:
Kaplama türünü doğrulayın ve düşük düzlük gereksinimlerini karşılamanın kabul edilebilir olup olmadığını.
Tüm üretim rotasını haritalandırın besleme, ısıtma, soğutma ve boşaltma boyunca.
Belirtilen ısı kaynağını doğrulayın ve genel yapılandırma stratejisini (çıktıya göre boyutlandırılmış makine uzunluğu dahil).
Vardiya başına işgücünü tahmin edin seçilen yapılandırma için belgelenmiş personel sayılarını kullanarak.
Ayak izi ve yükleme yoğunluğunu karşılaştırınhedef işletme maliyetinin yanı sıra.
Bu kontroller tamamlandığında, bir "Düşük Maliyetli Kaplama Kurutucusu" yalnızca bir teklif kalemi değil, tüm Kaplama Kurutma Sisteminin ölçülebilir bir sonucu haline gelir.
SSS
Dikey Kaplama Kurutucusu belgelenmiş sürecinde tipik olarak neleri içerir?
Dört ana parçadan oluşur: Besleme alanı, Isıtma alanı, Soğutma alanı ve Boşaltma alanı.
Dikey Kaplama Kurutucusu kalın kaplama kurutma için mi tasarlanmıştır?
Evet. Özellikle şu üretim süreci için uygundur: önce kesme sonra kurutma, özellikle şunların kurutulması için: kalın kaplamalar.
Dikey Kaplama Kurutucusu düzlük gereksinimleri katı olduğunda kullanılabilir mi?
Şu özelliklere sahip kaplamalar için uygun olarak tanımlanmıştır: düşük düzlük gereksinimleri.
Dikey kaplama kurutma makinesi için vardiya başına kaç işçi belirtilmiştir?
Dikey kaplama kurutma makinesinin dokümantasyonu şunları belirtir: Vardiya başına 2 işçi.
Dikey kaplama kurutma makinesi için hangi ısı kaynağı belirtilmiştir?
Bir 900.000 kcal sıcak hava sobası ısı kaynağı olarak.
Dikey kaplama kurutma makinesinin uzunluğu nasıl belirlenir?
Uzunluk, gerekli çıktıya göre belirlenir ve müşterinin proje gereksinimlerine göre özel olarak tasarlanabilir.
40 m, 2 katlı rulo ahşap kaplama kurutma makinesi için hangi kaplama kalınlığı aralığı belirtilmiştir?
Özellikler, kaplama kalınlığı aralığının 0,6–8 mm.
Yüz örgü kurutucusu hangi kaplama kalınlığı için tasarlanmıştır?
Çok ince yüz kaplaması için tasarlanmıştır, genellikle 0,2–1,2 mm.