
Sıcak pres ayarı yapmadan önce kaplama kurutma makinenizi kontrol edin
Markasız paneller nadiren tek başına "pres ayarları" ile elde edilir. Kontrplak üretiminde, sıcak preslemeden sonra gördüğünüz yüzey, büyük ölçüde gelen malzemeden etkilenir ünite fabrikadan çıkmadan önce presleme: kurutma kaplamasının durumu, levha düzlüğü ve Kaplama Kurutma Sisteminin partiden partiye ne kadar tutarlı olduğu. Bir hat, önce sıcak presleme ve düzleştirme ayarlarını değiştirerek lekeleri kovalamaya başladığında, ekip genellikle kök nedeni çözmek yerine dengesiz gelen kaplamayı telafi etmek zorunda kalır.
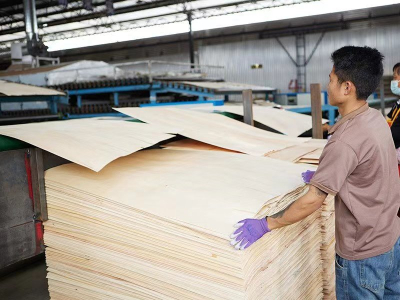
Pratik bir yaklaşım, kaplama kurutma makinesi çıkışını bir kalite kapısı olarak ele almaktır: nem tutarlılığını doğrulayın, düzlüğü (bombelik ve uç dalgalanması dahil) doğrulayın ve tutkallamaya hazır bir yüzey sağlayın. Ancak bu kapı istikrarlı hale geldikten sonra, pres parametrelerinin veya alt akış düzeltmesinin gerçekten değişmesi gerekip gerekmediğini değerlendirmek anlamlı olur.

Kaplama Kurutma Doğrulaması Neden Önce Gelir
Bir kurutucudan çıkan kaplamanın durumu Kaplama Kurutma Sistemiyapıştırma, katmanlama ve sıcak presleme için "başlangıç koşulu" haline gelir. Bu başlangıç koşulu değişirse, o zaman her alt akış ayarı değerlendirmek daha zor hale gelir—çünkü siz pres davranışını değiştirirken ham girdi sürekli kaymaya devam eder.
Görünür izler olmayan paneller hedefleyen fabrikalarda, en yararlı sıra tipik olarak şudur:
Kurutucu çıkışı nem tutarlılığını kontrol edin temsili kaplama levhaları genelinde (yalnızca tek bir levha değil).
Düzlüğü inceleyin ve herhangi bir bombe veya uç dalgalanmasını kaydedin.
Görünür kurutma kusurlarını arayın örneğin yarıklar gibi.
Yapıştırma için yüzey durumunu doğrulayın (kaplama, bağlanmaya uygun olmalıdır).
Sonra sabit bir girdiye dayanarak yapıştırma, montaj ve sıcak preslemeyi değerlendirin.
Düzeltme veya başka bir düzeltmenin hâlâ gerekli olup olmadığına karar verin.
Bu, her izin şurada ortaya çıktığı anlamına gelmez: kurutma kaplaması. Bu yalnızca sıcak presleme değişikliklerinin istikrarsız bir üst akış değişkenine göre değerlendirilmesini önler.
Kaplama Kurutma Makinesi Çıkışında Neler Kontrol Edilmeli
Günlük sorun giderme için, kaplama kurutma makinesiçıkış, yukarı akış ve aşağı akış değişkenleri arasında net bir ayırıcı çizgidir. Belirsiz görüşlere ("kaplama iyi hissettiriyor") güvenmek yerine, bir ekip doğrudan aşağı akış pres stabilitesine bağlı dört kontrol üzerine odaklanan tekrarlanabilir bir rutin oluşturabilir.

1) Levhalar Arasında Nem Tutarlılığı
Nem değişkenliği, sıcak presleme için "güvenli pencereyi" daraltmanın en hızlı yollarından biridir. Ortalama nem kabul edilebilir görünse bile, levhalar arasında eşit olmayan bir dağılım tutarsız ısı transferine ve değişen sıkıştırma davranışına yol açabilir—bu koşullar genellikle panel izleri olarak ortaya çıkar.
2) Bombelik ve Uç Dalgalanması Dahil Düzlük
Düz kaplama, öngörülebilir dizgi kalınlığını ve presleme sırasında daha tekdüze basınç temasını destekler. Kaplama bombelik veya uç dalgalanması ile geldiğinde, pres süreçte daha önce stabilize edilmesi gereken geometriyi düzeltmeye zorlanır.
3) Yarıklar ve Görünür Kurutma Kusurları
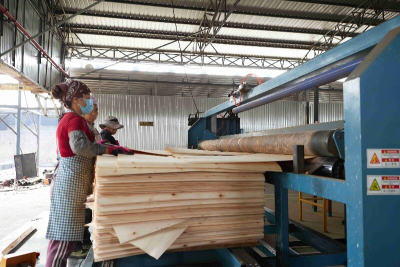
Yarılmalar yalnızca bir verim sorunu değildir; aynı zamanda montajı zorlaştırabilir ve özellikle kusurlar bir partide kümelendiğinde basınç ile tutkalın dağılımını değiştirebilir.
4) Yapıştırmaya Uygun Yüzey Durumu
Sabit ve yapıştırmaya hazır bir kaplama yüzeyi, zayıf yapışma koşullarını telafi etmek için pres ayarlarını “zorlama” cazibesini azaltır. Çıktıyı kurutma kaplaması tutarlı kılmak, yapıştırma ve preslemenin ayrı ayrı sorun gidermesini kolaylaştırır.
Rulo Kaplama Kurutma Sistemi Neler Sunar
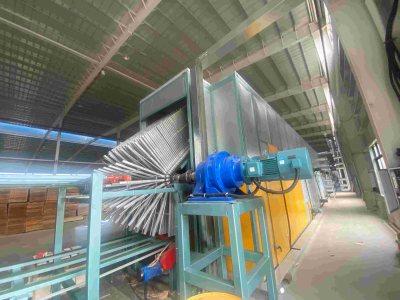
Birçok alıcı, kaplama düzlüğü ve tekdüzeliğine yönelik belirtilen odakları nedeniyle rulo tasarımlarını değerlendirir. Bizim Parlatma Makinaları rulo tasarımımız, düşük kurutma maliyetli bir çözümdür ve üniform nem içeriği ile tokasız veya uç dalgalanması olmayan düz kaplamayı hedefler. Kaplama ayrıca çatlaksız ve yapıştırma için iyi durumda bir yüzeye sahiptir. Ayrıca çekme ve sertleşmenin en aza indirilmesini sağlar, çökme ve petek oluşumundan kaçınılır.
Temel kaplama kurutma makinemiz ayrıca frekans dönüşümü özelliğine sahiptir ve ideal kurutma etkisini elde etmek için iletim hızı ile sıcaklığın otomatik olarak ayarlanmasına olanak tanır. Bu otomatik ayar, sık sık manuel müdahale olmadan tutarlı kalankontrplak kaplama kurutmafabrikalar için çok önemlidir.
Ayrıca, kaplama kalınlığı ve nem içeriğine göre hız ve sıcaklığı düzenlemek için otomatik elektrik kontrolü ve frekans dönüşümü kullanan diğerkaplama kurutma makinesikonfigürasyonlar sunuyoruz.
İzleri azaltmayı hedefleyen bir fabrika için bu tasarım niyetleri önemlidir çünkü sıcak preslemeyi stabilize eden aynı kabul koşullarını hedeflerler: nem tutarlılığı, düzlük ve yapıştırmaya hazır bir yüzey.
Dikey Kaplama Kurutucu ile Silindir Tasarımları: Birbirinin Yerine Geçmez
BirDikey Kaplama Kurutma Makinesisilindir sistemini öncelikle maliyet veya yerleşim alanı açısından karşılaştırmak yaygındır. Ancak iz bırakmayan paneller için karar açısından daha önemli soru, seçilenKaplama Kurutma Sistemi kurutucu çıkışındaki gerekli kaplama durumunuzla uyumludur.
Dikey kurutma açıklamalarımız tekdüze hava akışı,sabit sıcaklık, ve ters akımlı kurutma döngüsü kullanımını vurgulayarak tekdüze kalitede hızlı kurutmayı destekler. Dikey tasarımlar ayrıca çok düşük satın alma maliyeti, bir küçük ayak izi, ve üç boyutlu yükleme ile öne çıkar; bu ekipmanın yaklaşık olarak şunları kapsayabildiği sıklıkla belirtilir: vals silindirli kurutucunun üçte ikisi alan.
Ürün açıklamalarımızda, belirli dikey konfigürasyonlar daha düşük düzlük gereksinimleri olan kaplamalar için konumlandırılmıştır. Bu tek ayrıntı çok önemlidir: bir projenin kabul kriterleri düzlüğü listenin en başına koyarsa, satın alma ekipleri genellikle dikey güzergâhı ve silindir güzergâhını doğrudan ikame ürünler olarak değil, farklı önceliklere hizmet eden seçenekler olarak değerlendirir.
Alıcı odaklı basit bir karşılaştırma şöyle görünür:
| Seçim Odağı | Silindirli Kaplama Kurutma Sistemi (Konumlandırma) | Dikey Kaplama Kurutucu (Konumlandırma) |
|---|---|---|
| Düzlük Önceliği | Çarpılma veya uç dalgalanması olmayan düz kaplama vurgulanır | Daha düşük düzlük gereksinimleri olan kaplamalar için kullanılabilir |
| Tutarlılık İpuçları | Tekdüze nem içeriği ve yapıştırmaya hazır yüzey vurgulanır | Tekdüze hava akışı ve sabit sıcaklık vurgulanır |
| Kapladığı Alan ve Yükleme | Silindir taşıma düzeni | Üç boyutlu yükleme, daha küçük kurulum alanı |
| Maliyet Açısı | Silindir konfigürasyonları için tanımlanan düşük kurutma maliyeti | Düşük satın alma maliyeti ve düşük kurutma maliyeti vurgulanır |
Panel görünümü hassas olduğunda, bu tür bir karşılaştırma pahalı bir hatayı önlemeye yardımcı olur: kurutucu çıkışındaki düzlüğü hafife alırken maliyet ve yerleşim alanını optimize eden bir kurutucu kategorisi seçmek.
Düşük Maliyetli Kaplama Kurutucu Seçiminde Hâlâ Net Bir Çıkış Hedefi Gerekiyor
Bütçe odaklı projeler genellikle bir "Düşük Maliyet" ile başlarKaplama Kurutma Makinesi" talebi, ancak pratik satın alma sorusu şudur: hangi kabul koşulu için düşük maliyet? Eğer kaplama kurutma makinesiçıkış koşulunu sürekli olarak karşılayamaz, pres hattınızın ihtiyaç duyduğu ilk maliyet avantajı yeniden işleme, ıskartalar ve sürekli pres tarafı ayarlamalarıyla hızla erozyona uğrayabilir.
Parlatma Makinaları3 m çalışma genişliği, 0,8–8 mm kaplama kalınlığı aralığı, 32 m ısıtma alanı uzunluğu ve belirtilen 50–60 m³/gün kurutma kapasitesi ile silindir tipi Düşük Maliyetli Kaplama Kurutma Makinesi sunar. Isı kaynağı genellikle bir biyokütle brülörüdür; özel ihtiyaçları karşılamak için başka seçenekler de mevcuttur.
Daha ayrıntılı silindir özellikleri arayan alıcılar için, 3,0 m çalışma genişliği, 4 kat ve 0,6–8 mm kaplama kalınlığı aralığına sahip GTH30-20 silindirli kurutucu modelini de belgeliyoruz. Taze kaplamayı yaklaşık %8–10 nem içeriğine kurutmak üzere tasarlanmış olup, 140–200°C arasında ayarlanabilir bir aralıkta ısıtma malzemesi olarak atık ahşap kullanır. Bu spesifikasyon ayrıca ±5°C sıcaklık kontrol doğruluğu, otomatik sıcaklık kontrolü, hız ayarı ve frekans kontrollü çekiş motorlarını içerir.
Sorun giderme işaretleri için temel çıkarım açıktır: bir proje premium çıktıya mı yoksa düşük kurutma kaplaması maliyete mi öncelik veriyor, kontrplak kaplama kurutma yine de kurutucu çıkışında kesin bir kabul koşulu tanımlamaktan ve ardından bunu tutarlı bir şekilde sağlamak üzere tasarlanmış bir kaplama kurutma makinesi seçmekten büyük ölçüde fayda sağlar.
Sıcak Presleme ve Düzleştirmeyi Değiştirmeden Önce Bir Saha Kontrol Listesi
Bir sonraki sıcak presleme veya düzleştirme ayarları turundan önce, birçok üretim ekibi Kaplama Kurutma Sistemi çıkışında hızlı bir doğrulama yapar.
Parti başına birden fazla levhadan örnek alın ve nem okumalarını kaydedin.
Düzgünlüğü görsel olarak derecelendirinve herhangi bir bombe veya uç dalgalanmasını not edin.
Yarılmaları kaydedinve belirgin kuruma kusurlarını.
Yapıştırma hazırlığını onaylayınkurumuş yüzey durumunun yapıştırmaya uygun olup olmadığını kontrol ederek.
Sonuçlar levhadan levhaya veya partiden partiye belirgin şekilde değişirse, önce kurutma kaplama çıktısını stabilize edin.
Ancak bundan sonra kaplama kurutma makinesiçıkış kararlı olduğunda, pres ayarlarının sınırlayıcı faktör olup olmadığını değerlendirmek gerçekten anlamlı hale gelir mi?
SSS
İzsiz paneller için sıcak presleme değiştirilmeden önce ne doğrulanmalıdır?
Pratik bir ilk adım şunları doğrulamaktır:kaplama kurutma makinesiçıktı: nem tutarlılığı, düzlük (bombe ve uç dalgalanması dahil), çatlaklar ve yapıştırmaya uygun yüzey durumu.
Shine Machinery, rulo çekirdek kaplama kurutma makinesi için neyi vurgular?
Rulo açıklamamız, tekdüze nem içeriğini, bombe veya uç dalgalanması olmayan düz kaplamayı, çatlaksız kaplamayı ve yapıştırma için iyi durumda bir yüzeyi vurgular. Ayrıca, hız ve sıcaklığın otomatik ayarlanması için frekans dönüşümünü belirterek tutarlı bir sonuç sağlar.kontrplak kaplama kurutma.
Dikey Kaplama Kurutucusu tipik olarak ne zaman değerlendirilir?
Parlatma Makinalarıdikey konumlandırma, homojen hava akışı etrafında kurutma, sabit sıcaklık, ters akımlı kurutma, kompakt bir yerleşim ve düşük satın alma/kurutma maliyeti. Ayrıca, daha düşük düzlük gereksinimlerine sahip kaplamalar için kullanılabileceği ve bunun da onu belirli uygulamalar için ideal hale getirdiği belirtilmektedir.
Düşük Maliyetli Kaplama Kurutma Makinesi için hangi özellikler listelenmiştir?
Parlatma Makinaları3 m çalışma genişliğine sahip bir silindir tipi, 0,8–8 mm kaplama kalınlığı aralığı, 32 m ısıtma alanı uzunluğu, 50–60 m³/gün kapasite ve ısı kaynağı olarak bir biyokütle brülörü (diğer seçenekler de mevcuttur) listelenmektedir.
Alıcılar daha fazla kaplama kurutma seçeneğini nerede inceleyebilir?
Kapsamlı ürün kategorilerimiz ve konfigürasyonlarımız www.veneersdryer.com adresinde sunulmaktadır.