
Kalın Çekirdek Kaplama Kurutmayı Stabilize Etmek İçin Dört Bölgeyi Senkronize Edin
Kalın çekirdek kaplamaları, bir Kaplama Kurutma Sistemi içindeki her zayıf halkayı ortaya çıkarabilir. Isı kaynağı önemlidir, ancak nadiren tek sınırlayıcıdır. Gerçek kontrplak kaplama kurutmade, çıktı ve kalite, besleme, ısıtma, soğutma ve boşaltmanin aynı üretim ritminde çalışıp çalışmadığına bağlıdır. Bir bölge diğerlerinden daha hızlı (veya daha yavaş) çalıştığında, fabrikalar genellikle darboğazlar, kararsız nem sonuçları veya önlenebilir taşıma işçiliğiyle karşılaşır.
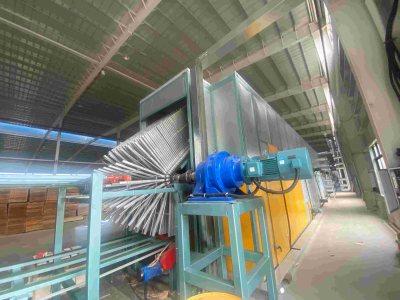
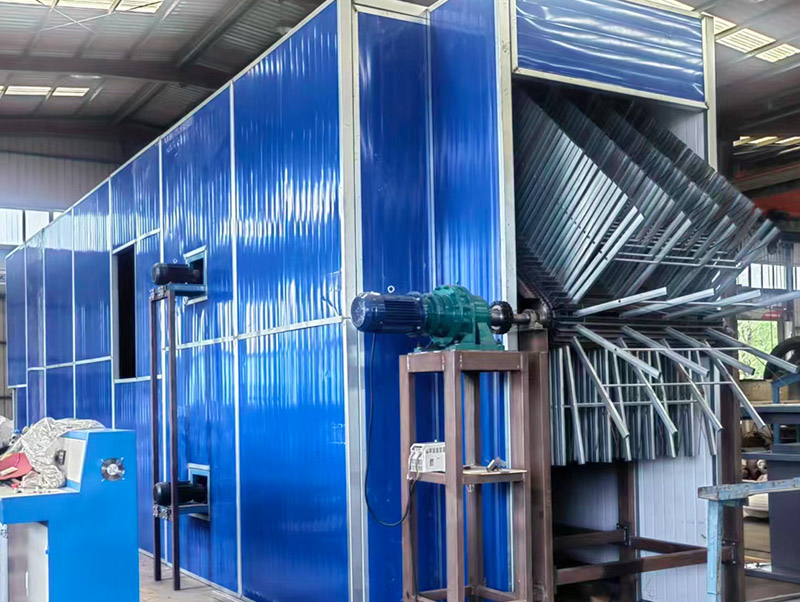
ADikey Kaplama Kurutma Makinesi kompakt yerleşimi ve sürekli çalışmasıyla yaygın olarak değerlendirilir. Shine Machinery’nin dikey tünel tasarımında kurutucu dört işlevsel alana ayrılmıştır—besleme alanı, ısıtma alanı, soğutma alanı ve boşaltma alanı—böylece alıcılar tek tek bileşenler yerine tüm sıralamayı değerlendirebilir.

Kalın çekirdek kaplama kurutmasının neden tek bir ortak üretim ritmine ihtiyacı var
Akaplama kurutma makinesitek bir ekipman parçası gibi görünebilir, ancak kalın çekirdek üretimi küçük bir hat gibi davranır: kaplamalar girer, nem alınır, sıcaklık sabitlenir, ardından levhalar alt işleme hızına uygun bir hızda çıkar. Shine’ın dikey tünel tipi çekirdek kurutucusunun esas olarak çekirdek plaka, kısmi yüzey ve alt plaka kurutma için kullanıldığı ve önce kesme sonra kurutma sürecine uygun olduğu, özellikle kalın kaplamalar için belirtilmektedir.
Pratik satın alma hatası, kurutma koşulunu, hedef nem sonucunu ve besleme, ısıtma, soğutma ve boşaltma işletim sırasını sabitlemeden yalnızca “kapasite” gibi tek bir ana sayıyı karşılaştırmaktır. Kurutma Kaplama, bu unsurlar sıkı sıkıya bağlıdır:
Besleme boşaltmayı geçerse, Kaplama Kurutma Sistemi tıkanabilir ve emek yoğun hale gelebilir.
Isıtma, soğutma ve boşaltma işleminin destekleyemeyeceği bir nem hedefine göre ayarlanırsa, çıktı kararlılığı tehlikeye girebilir.
Soğutma bir üretim bölgesi yerine isteğe bağlı olarak ele alınırsa, hattın sonu gerçek verimi belirleyebilir.
Bir Dikey Kaplama Kurutma Makinesitam bir sistem olarak, “dört bölge uyum içinde” ilkesi, ekipman boyutlandırmak ve gerçekçi beklentiler belirlemek için kullanışlı bir yol haline gelirkontrplak kaplama kurutma.
Dört bölge ve her birinde kontrol edilmesi gerekenler
Shine, dikey tünel kurutucusunu dört bölümden oluştuğunu belirtir: Besleme alanı, Isıtma alanı, Soğutma alanı ve Boşaltma alanı. Aşağıdaki kontrol noktaları, bölgelerin tek bir ritim altında hizalanmasını sağlar.

Besleme bölgesi
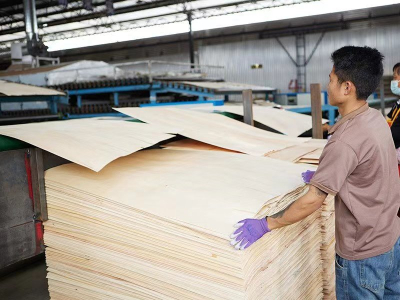
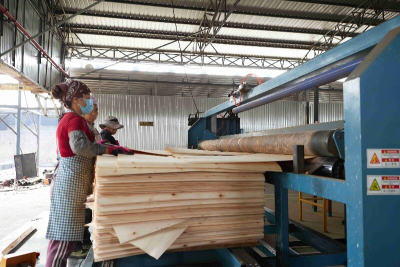
Besleme alanı, üretim ritminin başladığı yerdir. Shine, hızlı yükleme yapısını ve kaplamanın üç boyutlu yüklenmesini tanımlar. Dikey düzende, kaplama, yükleme kapasitesini artıracak şekilde yüklenir; Shine, dikey kontrplak yönteminin yükleme kapasitesini şu kadar artırdığını belirtir: %30–80 diğer kurutucularla karşılaştırıldığında.
Bir kaplama kurutma makinesikalın çekirdek üretimi için tipik olarak burada tek bir soruya odaklanılır: besleme, aşırı iş gücü eklemeden, nominal kurutma çıktısıyla aynı hızda sorunsuz bir şekilde yapılabilir mi?
Modele özgü bağlam ve fotoğraflar için bkz. Dikey çekirdek kaplama kurutucusu.
Isıtma bölgesi
Kalın çekirdekli üretimde kontrplak kaplama kurutma, ısıtma yalnızca brülör özelliklerine göre değil; hava akışı, sıcaklık dağılımı ve yükleme yöntemi açısından değerlendirilmelidir. Shine, büyük sıcak hava hacmi, homojen hava akışı, homojen sıcaklık ve bir ters akımlı kurutma döngüsü ile sıcak hava sirkülasyon modunu tanımlar. Bu, hızlı kurutmayı ve homojen kaliteyi desteklemek üzere konumlandırılmıştır.
Bölgeleri senkronize tutmanın pratik bir yolu, önce nem sonucunu tanımlamaktır; örneğin, “taze kaplama 0–5%’e kurutulmuş” ile “taze kaplama 20% içinde” arasındaki fark gibi, ardından ısıtma bölgesi yapılandırmasının hedeflenen üretim hızında bu hedefi destekleyip desteklemediğini değerlendirmektir.
Bu tür ekipmanın ürün ayrıntıları şu başlık altında sunulmaktadır: Dikey Kaplama Kurutma Makinesi.
Soğutma bölgesi
Soğutma ayrı bir işlem değildir—aynı ritim içinde işlevsel bir bölgedir. Shine, soğutma alanını sürekli tünel dizisinin bir parçası olarak ısıtma ile boşaltma arasına yerleştirir. Satın alma ekipleri için kilit nokta, soğutmayı kapasite planlamasının bir parçası olarak değerlendirmektir: hızlı ısıtabilen bir kurutucu, levhalar boşaltılmadan önce yine de istikrarlı bir hat sonu koşuluna ihtiyaç duyar.
Bir Kaplama Kurutma Sistemi dört bölge etrafında tasarlanmış olup soğutma, istifleme, aktarma ve alt akış gibi boşaltma işleme gereksinimleriyle birlikte değerlendirilir; böylece hat son adımda tıkanmaz.
Boşaltma bölgesi
Boşaltma, tüm kaplama kurutma makinesi sürecin gerçekten sürekli olup olmadığını kanıtladığı yerdir. Shine’ın rehberliği dört bölgeli yapıda örtük olarak yer alır: besleme ve boşaltma, amaçlanan çıktıyla uyumlu olmalıdır. Çıkış akışı giriş akışından yavaşsa, ısıtma bölümü ne kadar güçlü olursa olsun, gerçek kapasiteyi boşaltma belirler.
Alıcılar bir Dikey Kaplama Kurutma Makinesimodeller arasında, boşaltma ritmi yalnızca yükleme hızına göre değil, belirtilen nem sonucu altında belirtilen kapasiteye göre kontrol edilmelidir.
Kapasite, nem hedefleri ve maliyet aynı karşılaştırmaya dahil edilmelidir
Shine, “kapasite”nin nem sonucundan ve kurulu konfigürasyondan neden ayrılamayacağını gösteren model parametreleri sunar.
Shine'dan dikey kurutucu örnekleri
| Parametre | FBH30-13 | FBH30-20 |
|---|---|---|
| Model | FBH30-13 | FBH30-20 |
| Nem içeriği sonucu | %0–5'e kurutulmuş taze kaplama | Taze kaplama %20'ye kadar |
| Çıktı (m³/sa) | 2 | 1,2–1,5 |
| Genel boyut (U × G × Y, m) | 13 × 3 × 4 | 20 × 7 × 4 |
| Toplam güç (kW) | 15 | 36.3 |
Tablo bir satın alma gerçeğini vurguluyor: bu iki model farklı nem sonuçlarını tanımlar, bu nedenle eşdeğer kurutma koşulları olarak değerlendirilmemelidir. İstikrarlı bir Kurutma Kaplama için alıcılar genellikle nem hedefini sabitler ve ardından uygun bir kapasite aralığı ve yerleşim alanı seçer.
Düşük maliyetli konumlandırma
Shine, dikey kurutucusunun kurutma maliyetinin $8/m³'den daha az, olarak tanımlandı %30–60'ınadiğer kurutucuların kurutma maliyetinin. Bu, dikey tasarımın kompakt ayak iziyle birleştirilmiştir: ekipmanın yalnızca vals silindirli kurutucunun üçte ikisi taban alanını kapladığı belirtilmektedir.
Bu kombinasyon, birçok alıcının kalın çekirdek kaplamalar öncelikli olduğunda ve kurulum alanı kısıtlı olduğunda dikey tünel seçeneğini bir Düşük Maliyetli Kaplama Kurutucusu yaklaşım olarak değerlendirmesinin nedenidir.
Bu noktaları kapsayan Shine ürün sayfası için bkz. Ahşap Dikey Kaplama Kurutma.
Kontrplak kaplama kurutma için dikey ile rulolu kurutma karşılaştırması
Hem dikey hem de rulolu tasarımlar kontrplak kaplama kurutma hedefler, ancak genellikle farklı öncelikler için satın alınırlar.
Dikey tünel çekirdek kurutucusunun sıklıkla seçildiği yer
Üç boyutlu yükleme ve hızlı yükleme yapısı
Silindir kurutucu alanının yaklaşık üçte ikisi olarak belirtilen kompakt kurulum
Ters akımlı kurutma döngüsü ve homojen hava akışı ve sıcaklık açıklaması
Bir maliyet odaklı plan ile tutarlıDüşük Maliyetli Kaplama Kurutucusuhedef
Birçok kalın çekirdekli hat için karar noktası, önce kesme ve ardından kurutma dahil olmak üzere üretim sürecinin ve düzlük gereksinimlerinin dikey tünel konseptiyle uyumlu olup olmadığıdır.
Silindir çekirdekli kaplama kurutucusunun sıklıkla tercih edildiği durumlar
Shine, silindir çekirdekli kaplama kurutucusunu eşit nem içeriği ve düzlüğü vurgulayacak şekilde tanımlar; kurutulmuş kaplamaların bombesiz veya uç dalgalanması olmadan düz, yarıksız ve yapıştırma için iyi durumda olduğu belirtilir. Ayrıca otomatik kontrol sistemi ve frekans dönüşümü kullanarak iletim hızını ve sıcaklığı otomatik olarak ayarladığı ifade edilir.
Referans için bkz. Silindir Çekirdekli Kaplama Kurutma Makinesi.
Pratik satın alma çıkarımı basittir: ekipman tipini üretim hedefiyle uyumlu hale getirerek Kaplama Kurutma Sistemi seçin. Kalın çekirdekli kaplama verimi ve kompakt yerleşim baskınsa, genellikle Dikey Kaplama Kurutma Makinesi rotası kısa listeye alınır. Düzlük ve otomatik silindirli taşıma merkeziyse, bir silindirli kurutucu daha fazla değerlendirilir.
Dört bölgeyi uyum içinde tutmak için saha kontrol listesi
Bir değerlendirirkenkaplama kurutma makinesi kalın çekirdek üretimi için en faydalı sorular, tüm hat bakışını zorunlu kılanlardır:
Önce nem hedefi: Hedef “0–5%'e kurutulmuş taze kaplama” mı yoksa “%20 içinde taze kaplama” mı? Bunlar aynı kurutma koşulu değildir.
Bu hedef altında nominal çıktı: Belirtilen çıktı (m³/sa), besleme ve boşaltma ritminin gerçekte nasıl işleyeceğiyle uyumlu mu?
Yerleşim ve düzen uyumu: Belirtilen dikey yerleşim avantajı gerçek bir düzen kısıtını çözüyor mu?
Çalışma ritmi: Besleme, ısıtma, soğutma ve boşaltma dört ayrı işlem olarak değil, tek bir dizi halinde sürekli çalışabilir mi?
Maliyet mantığı: Eğer bir Düşük Maliyetli Kaplama Kurutucusu hedefse, maliyet ifadeleri seçilen konfigürasyon ve nem sonucuyla birlikte mi değerlendirilir?
Bir kısa liste oluşturan alıcılar için, şunu içeren bir Dikey Kaplama Kurutma Makinesibu kontroller devreye alma sürprizlerini azaltma eğilimindedir ve tedarikçi karşılaştırmalarını daha anlamlı hale getirir.
Ek ürün incelemesi için www.veneersdryer.com adresini ziyaret edin.
SSS
Dikey tünel çekirdek kaplama kurutucusundaki dört işlevsel bölge nedir?
Shine dört bölümü tanımlar: Besleme alanı, Isıtma alanı, Soğutma alanı ve Boşaltma alanıBunlar tek bir sürekli üretim dizisi olarak çalışacak şekilde tasarlanmıştır.
Besleme ve boşaltma neden birlikte değerlendirilmelidir?
Çünkü kurutucu süreklidir. Boşaltma, hedef çıktıda beslemeyle eşleşemezse, gerçek kapasite yalnızca ısıtma bölümüyle değil, en yavaş bölgeyle sınırlı olacaktır.
Shine, Dikey Kaplama Kurutucusu için ayak izi hakkında ne belirtiyor?
Shine, dikey ekipmanın bir alanı kapladığını belirtir: tamburlu kurutucunun yalnızca üçte ikisi kadar.
Shine, dikey kurutucusu için hangi kurutma maliyetini belirtiyor?
Shine, dikey kurutucusunun kurutma maliyetinin şu olduğunu belirtiyor: $8/m³'den daha az, olarak tanımlandı %30–60'ınadiğer kurutucuların kurutma maliyetinin
İki model neden yalnızca “m³/sa” kapasitesine göre karşılaştırılmamalıdır?
Çünkü modeller farklı nem sonuçları belirtebilir. Örneğin, FBH30-13 taze kaplamanın %0–5değerine kurutulduğunu belirtirken, FBH30-20 taze kaplamanın %20 içinde.
Alıcılar Shine’ın Düşük Maliyetli Kaplama Kurutma Makinesi bilgilerini nereden inceleyebilir?
Silindir tipi bir örnek şurada sunulmuştur: Düşük Maliyetli Kaplama Kurutma Makinesi.