
Çok Vardiyalı Hatlarda Kaplama Kurutma Makinenizde Aşırı Personel İstihdamını Durdurun
İşgücü planlaması kontrplak kaplama kurutma genellikle bir “personel sayısı sorunu” olarak ele alınır: kaç kişinin levha beslemesi ve alması için gerekli olduğu. Pratikte daha iyi soru, çıktı başına maliyettir: bir Kaplama Kurutma Sistemi sorunsuz çalışır durumda tutmak için vardiya başına kaç işçi gerekir ve o vardiya gerçekte kaç metreküp kurutulmuş kaplama üretir.

Otomatik besleme ve çıkışın önemli olduğu yer burasıdır—ancak yalnızca vardiya planlaması ve seçilen kurutucu konfigürasyonuyla birlikte değerlendirildiğinde. Shine Machinery (Shandong Shine Machinery Co., Ltd) tarafından yayımlanan teknik özellikler, otomatik bir kaplama kurutma makinesi tekrarlayan manuel taşımayı nasıl azaltabileceğini, besleme ritmini nasıl stabilize edebileceğini ve bir, iki veya üç vardiya boyunca personel planlamasını nasıl daha öngörülebilir hale getirebileceğini göstermektedir.
Vardiyalar göz ardı edildiğinde otomasyon kararları neden başarısız olur
Bir fabrika otomatik taşıma sistemi kurup yine de fazla personelli görünebilir; eğer vardiya planı üretim, nem hedefleri veya hat dengesiyle uyumsuzsa. Nedeni basittir: otomasyondan sağlanan personel “tasarrufu” ancak kurutucunun işlem kapasitesi, besleme kararlılığı ve alt akış alma iş akışı tüm vardiya boyunca uyumlu olduğunda ortaya çıkar.
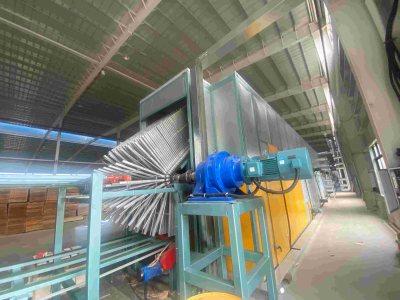
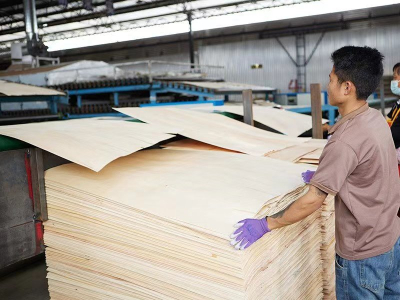
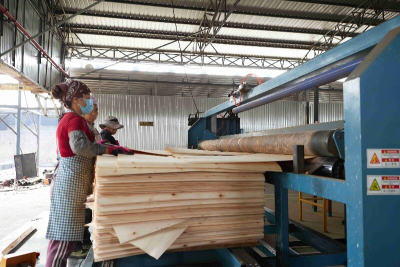
Tipik bir Kurutma Kaplama iş akışında, manuel taşıma emeği iki noktada yoğunlaştırır: (1) yeşil kaplamanın kurutucu girişine doğru şekilde yerleştirilmesi ve (2) kurutulmuş kaplamanın çıkışta toplanması, ayrılması veya aktarılması. Otomasyon öncelikle bu noktalardaki tekrarlayan hareketi ve hizalama değişkenliğini azaltır; bu da istikrarlı bir tempoyu korumaya yardımcı olabilir ve sessizce emek zamanı tüketen duruşları azaltabilir.
Bir alıcı bir Dikey Kaplama Kurutma Makinesi ile bir silindir tipi hatta—veya bir Düşük Maliyetli Kaplama Kurutucusu düşünüyorsanız—en pratik değerlendirme yöntemi, vardiya başına emeği hesaplamak ve ardından bunu vardiya çıktısına göre normalleştirmektir.
İşgücü dengeleyici olarak otomatik besleme ve çıkarma
Yayımlanmış bir seçenek şudur: Otomatik Yükleme Sistemi. Ürün açıklaması, besleme tutarlılığına ve manuel yerleştirme bağımlılığının azaltılmasına odaklanmaktadır—bu iki faktör, özellikle birden fazla vardiya boyunca gerçek dünyadaki personel ihtiyacını güçlü şekilde etkiler.
Yayımlanmış başlıca noktalar şunlardır:
Eylem süresi: yaklaşık Her seferde 2,5–3 saniye, yeşil kaplamanın alınmasından besleme platformuna boşaltılmasına kadar.
Besleme mekanizması: hava üfleyici, vakumlu emme değil.
Uyumluluk: ile kurulabilir 2 katlı, 3 katlı ve 4 katlı rulolu kurutucular.
Süreç avantajı: kaplama yerleşimindeki sapmayı azaltmaya yardımcı olur, sorunsuz çalışmayı destekler ve olası kaplama sıkışmasını önler.
2,5–3 saniyelik bu süre, tam kurutma süresi değil, giriş noktasındaki bir elleçleme ritmi olarak yorumlanmalıdır. Vardiya planlaması için bu önemlidir, çünkü istikrarlı besleme, genellikle yalnızca girişi çalışır durumda tutmak için ek personel gerektiren “mikro gecikmeleri” azaltır.

Otomasyona bu şekilde bakmak, tartışmayı pazarlama dilinden ziyade operasyonel temelde tutar. Tutarlı çalışan bir besleyici, tüm işgücü ihtiyaçlarını otomatik olarak ortadan kaldırmaz, ancak vardiya vardiya işgücü talebini daha istikrarlı hale getirebilir ve kurulu kapasitenin yetersiz kullanılması riskini azaltabilir.
Kaplama kurutma ve sürekli çıktı için rulolu hatlar
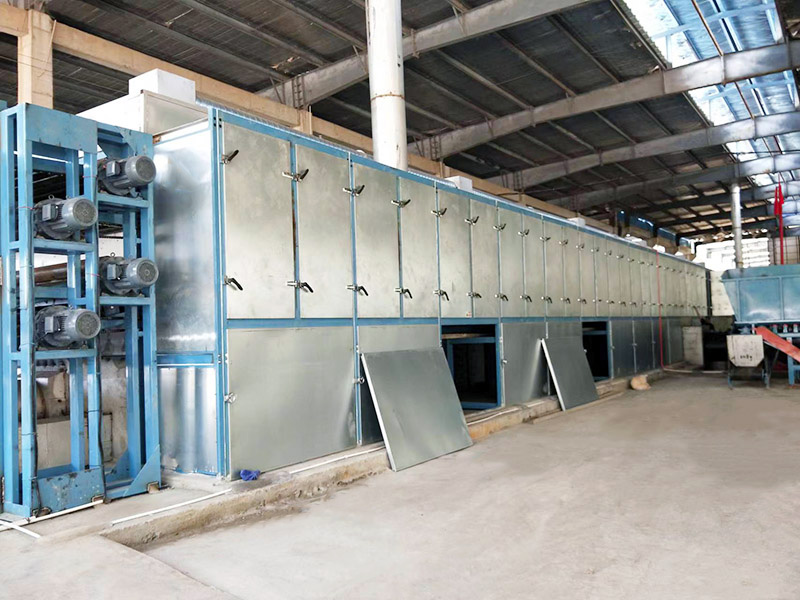
Daha yüksek verimli sürekli üretim için kontrplak kaplama kurutma, Shine Machinery, kurutma bölümlerini kontrol edilebilir transmisyonla birleştiren rulo tabanlı sistemleri tanımlar.
**Bu metnin Türkçeye çevirisi şu şekildedir:** **“**Rulo Kaplama Kurutucu (dört katmanlı, 36 metrelik konfigürasyon) şunları listeler:
Verimlilik: Saatte 4,6–5 m³
Kapsamlı maliyet: 6–12 ABD Doları/m³
Kaplama kalınlığı aralığı: 0,8–8 mm
Aynı ürün açıklaması, kurutucunun tipik bölümlerini de ana hatlarıyla belirtir—giriş, kurutma alanı, soğutma alanı ve çıkış—ve boyutun üretim kapasitesine, sürece ve alana göre özelleştirilebileceğini, besleme ve alma yönü düzenlemeleri dahil olmak üzere not eder.
İşgücü açısından bakıldığında, alıcılar genellikle bir silindir tipi kaplama kurutma makinesi'nin tüm vardiya boyunca sürekli, tekrarlanabilir bir ritmi ne kadar iyi desteklediğini değerlendirir. Hat tasarımına otomatik besleme ve çıkış dahil edildiğinde, işgücü genellikle sürekli kaldırma ve hizalama işlerinden izleme, hazırlama ve kalite kontrolüne yönlendirilir.
Daha düşük personel hedefleri için Dikey Kaplama Kurutma hatları
Personelin bağlayıcı kısıt olduğu veya kompakt bir yerleşimin tercih edildiği durumlarda, dikey konfigürasyonlar genellikle kısa listeye alınır.
Shine Machinery'nin ürün sayfalarında, dikey çözümler belirli konfigürasyonlar için yayımlanmış işgücü gereksinimleriyle sunulur:
**Bu metnin Türkçeye çevirisi şu şekildedir:** **“**Dikey Kontrplak Kaplama model FBH30-20 listeler kapasite 1,2–1,5 m³/s,toplam güç 36,3 kW, boyut 20 × 7 × 4 mve…işgücü: 3 işçi, brülör operatörünün forklift kullanmak gibi diğer görevlerle eşzamanlı olarak da çalışabileceği notuyla.
Başka bir dikey tünel tipi çekirdek kaplama kurutma makinesi açıklaması, ekipmanın vardiya başına 2 işçi gerektirdiğinive düzeni besleme, ısıtma, soğutma ve boşaltma alanları olarak tanımlar.
Bir karşılaştırma yaparken Dikey Kaplama Kurutma Makinesirulo seçeneklerine kadar, satın alma ekipleri genellikle bu işçi sayılarını vardiya planlarına eşler ve ardından saatlik kapasitenin tesisin yukarı akış soyma ve aşağı akış dizme ihtiyaçlarıyla uyumlu olup olmadığını kontrol eder.
Düşük Maliyetli Kaplama Kurutucu seçenekleri ve doğrulanması gerekenler
ADüşük Maliyetli Kaplama Kurutucusugenellikle giriş yatırımı ve temel üretim kapasitesi açısından değerlendirilir, ancak alıcılar yine de işçilik ve enerji varsayımlarının tesisin gerçekliğine uyup uymadığını doğrulamalıdır.
**Bu metnin Türkçeye çevirisi şu şekildedir:** **“**Düşük Maliyetli Kaplama Kurutma Makinesişu özelliklere sahip bir rulo kaplama kurutucusu olarak tanımlanır:
Çalışma genişliği: 3 m
Kaplama kalınlığı: 0,8–8 mm
Isıtma alanı uzunluğu: 32 m
Kurutma kapasitesi: 50–60 m³/gün
Isı kaynağı: biyokütle yakıcı, diğer seçenekler mevcuttur
İşgücü planlaması için temel doğrulama adımı, tam hat yerleşiminde besleme ve alma işlemlerinin nasıl yönetileceğini ve kurutucu amaçlanan günlük kapasitede istikrarlı çalışırken vardiya başına kaç operatör gerektiğini doğrulamaktır.
Otomasyonu dürüst tutan vardiya bazlı hesaplama
Otomasyonu farklı Kaplama Kurutma Sistemi yerleşimler arasında adil bir şekilde karşılaştırmak için birçok alıcı basit bir normalleştirme kullanır: kurutulmuş çıktının metreküpü başına işgücü maliyeti.
Temel formüller
m³ başına işgücü maliyeti = vardiya başına toplam işgücü maliyeti ÷ vardiya başına kurutulmuş kaplama çıktısı
Günlük işgücü maliyeti = vardiya başına işçi sayısı × vardiya sayısı × vardiya başına işçi başına işgücü maliyeti
Bu formüller belirli bir ücret düzeyine ilişkin varsayımlar gerektirmez; fabrikanın kendi rakamlarıyla çalışır. Önemli olan, çıktının her seçenek için aynı temelde ölçülmesidir—hedef nem gereksinimini karşılayarak kurutucudan çıkan gerçek kurutulmuş kaplama.
Yayımlanmış çıktı kullanılarak çözümlü örnek
içinKontrplak Öz Kurutma Makinesi model GTH30-36yayımlanan spesifikasyonlar şunları içerir:
Güverte: 4
Çalışma genişliği: 3,0 m
Kurutma kapasitesi: 110 m³/gün
Kaplama kalınlığı: 0,6–8 mm
Yaklaşık şu kadar taze kaplama: %8–10 nem
Kaplama taşıma hızı: 5–22 m/dak
Toplam güç: 221,5 kW
Yukarıdaki formülleri kullanarak bir alıcı, tesisin komple işletim düzeni için—besleme, çıkış, brülör veya ısı kaynağı işletimi ve gözetim—seçtiği personel seviyesini alabilir, ardından işçilik giderini o vardiyaya tahsis edilen kurutulmuş çıktıya bölebilir. Bu yaklaşım yaygın bir hatadan kaçınır: “otomatik besleme ve çıkışı” çıktıyla eşleştirilmesi gereken bir şey yerine sabit bir yüzde işgücü azaltımı olarak ele almak.
M³ başına işçilik maliyeti
= Vardiya başına toplam işçilik maliyeti
÷ Vardiya başına kurutulmuş kaplama üretimi
Kaplama kurutma makinesi seçerken neler karşılaştırılmalı
Satın alma ekipleri kısa listeye aldığında kaplama kurutma makinesi için kontrplak kaplama kurutmaşu kontroller, varsayımlara dayanmadan emek ve kapasitenin uyumlu kalmasına yardımcı olur:
Hedef çıktı: saatlik (m³/sa) veya günlük (m³/gün) kapasiteyi üretim talebiyle karşılaştırın.
Kaplama kalınlığı aralığı: uyumluluğu doğrulayın, örneğin 0,6–8 mmveya0,8–8 mm modele bağlı olarak.
Nem hedefleri: gelen kaplama nemini ve nihai nem gereksinimlerini seçilen kurutucu konfigürasyonuyla uyumlu hale getirin.
Taşıma konfigürasyonu: otomatik yükleme, otomatik besleme ve otomatik çıkışın dahil olup olmadığını ve seçilen katlarla uyumlu olup olmadığını doğrulayın.
Vardiyaya göre işçi tahsisi: her vardiyada besleme, alma ve ısı kaynağı işletimine kimin atandığını doğrulayın.
Atölye alanı ve yerleşimi:uygun olduğunda yatay silindir düzenlerini kompakt dikey seçeneklerle karşılaştırın.
Dünya çapında arama yapan alıcılar için Çin kaplama kurutma makinesi üreticisiveyaÇin kaplama kurutma makinesi tedarikçisi, pratikteki fark yaratıcı unsur genellikle bir broşür iddiası değil, tedarikçinin konfigürasyonu, personel planlamasını ve çıktıyı fabrikanın her gün kesintisiz işletebileceği bir vardiya planına ne kadar net bir şekilde dönüştürebildiğidir.
SSS
Otomatik besleme her zaman vardiya başına işçi sayısını azaltır mı?
Otomatik yükleme, kaplama yerleştirmedeki sapmayı azaltabilir ve kaplamaların kurutucuda sorunsuz ilerlemesine yardımcı olarak olası sıkışmayı önleyebilir. Nihai vardiya başına işçi planı, tam hat konfigürasyonuna ve besleme ile alma düzeninin nasıl yapıldığına bağlıdır.
Shine Machinery’nin otomatik yükleme sistemi için yayımlanan yükleme işlem süresi nedir?
Yayımlanan işlem süresi—yeşil kaplamayı almadan besleme platformuna boşaltmaya kadar—yaklaşık olarak Her seferde 2,5–3 saniye.
Dört katmanlı, 36 metrelik rulo kurutucu için yayımlanan kapasite ve maliyet aralığı nedir?
Listelenen verimlilik Saatte 4,6–5 m³, ve yayımlanan kapsamlı maliyet ise 6–12 ABD Doları/m³.
Dikey FBH30-20 konfigürasyonu için kaç işçi listelenmiştir?
Dikey Kontrplak Kaplama FBH30-20 konfigürasyonu şunları listeler: 3 işçi.
Vardiya başına daha az işçi listeleyen dikey bir konfigürasyon var mı?
Dikey tünel tipi kaplama kurutma makinesi açıklaması, ekipmanınvardiya başına 2 işçi gerektirdiğini.
Kaplama kurutma seçenekleri arasında iş gücünü karşılaştırmanın en basit yolu nedir?
Kullanıniş gücü maliyeti/m³ = vardiya başına toplam iş gücü maliyeti ÷ vardiya başına kurutulmuş kaplama çıktısı, ve her seçenek için aynı vardiya süresini ve çıktı esasını uygulayın.